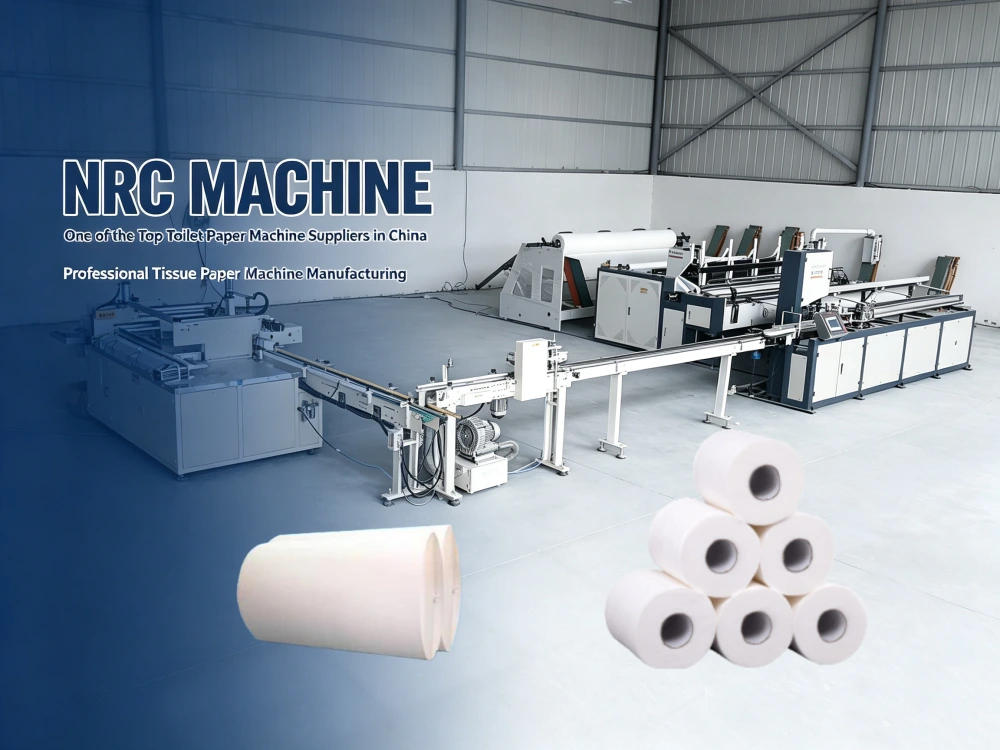
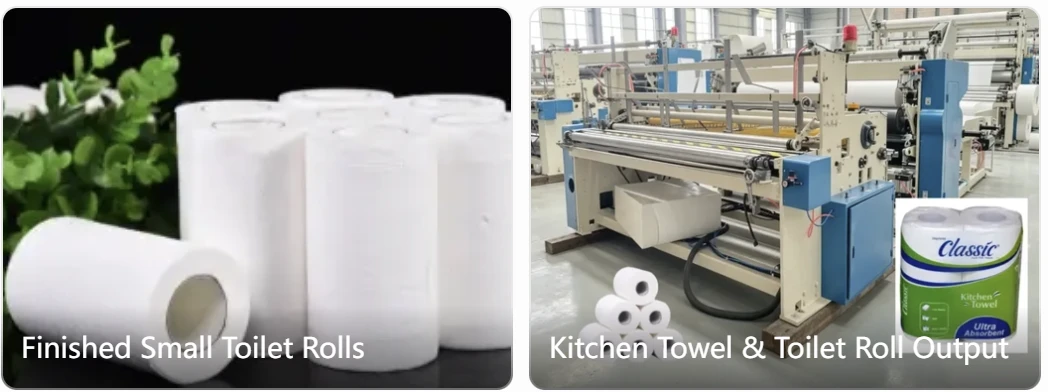
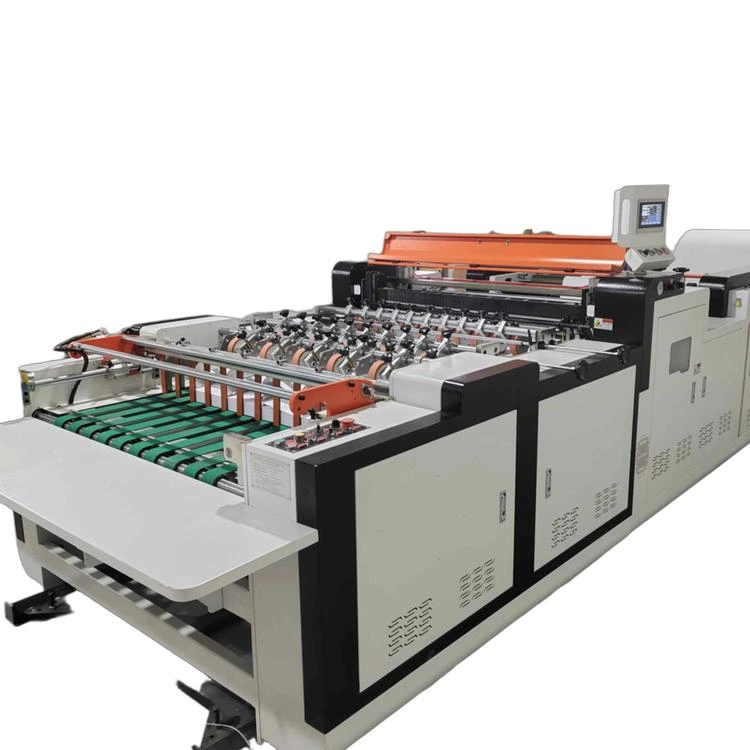
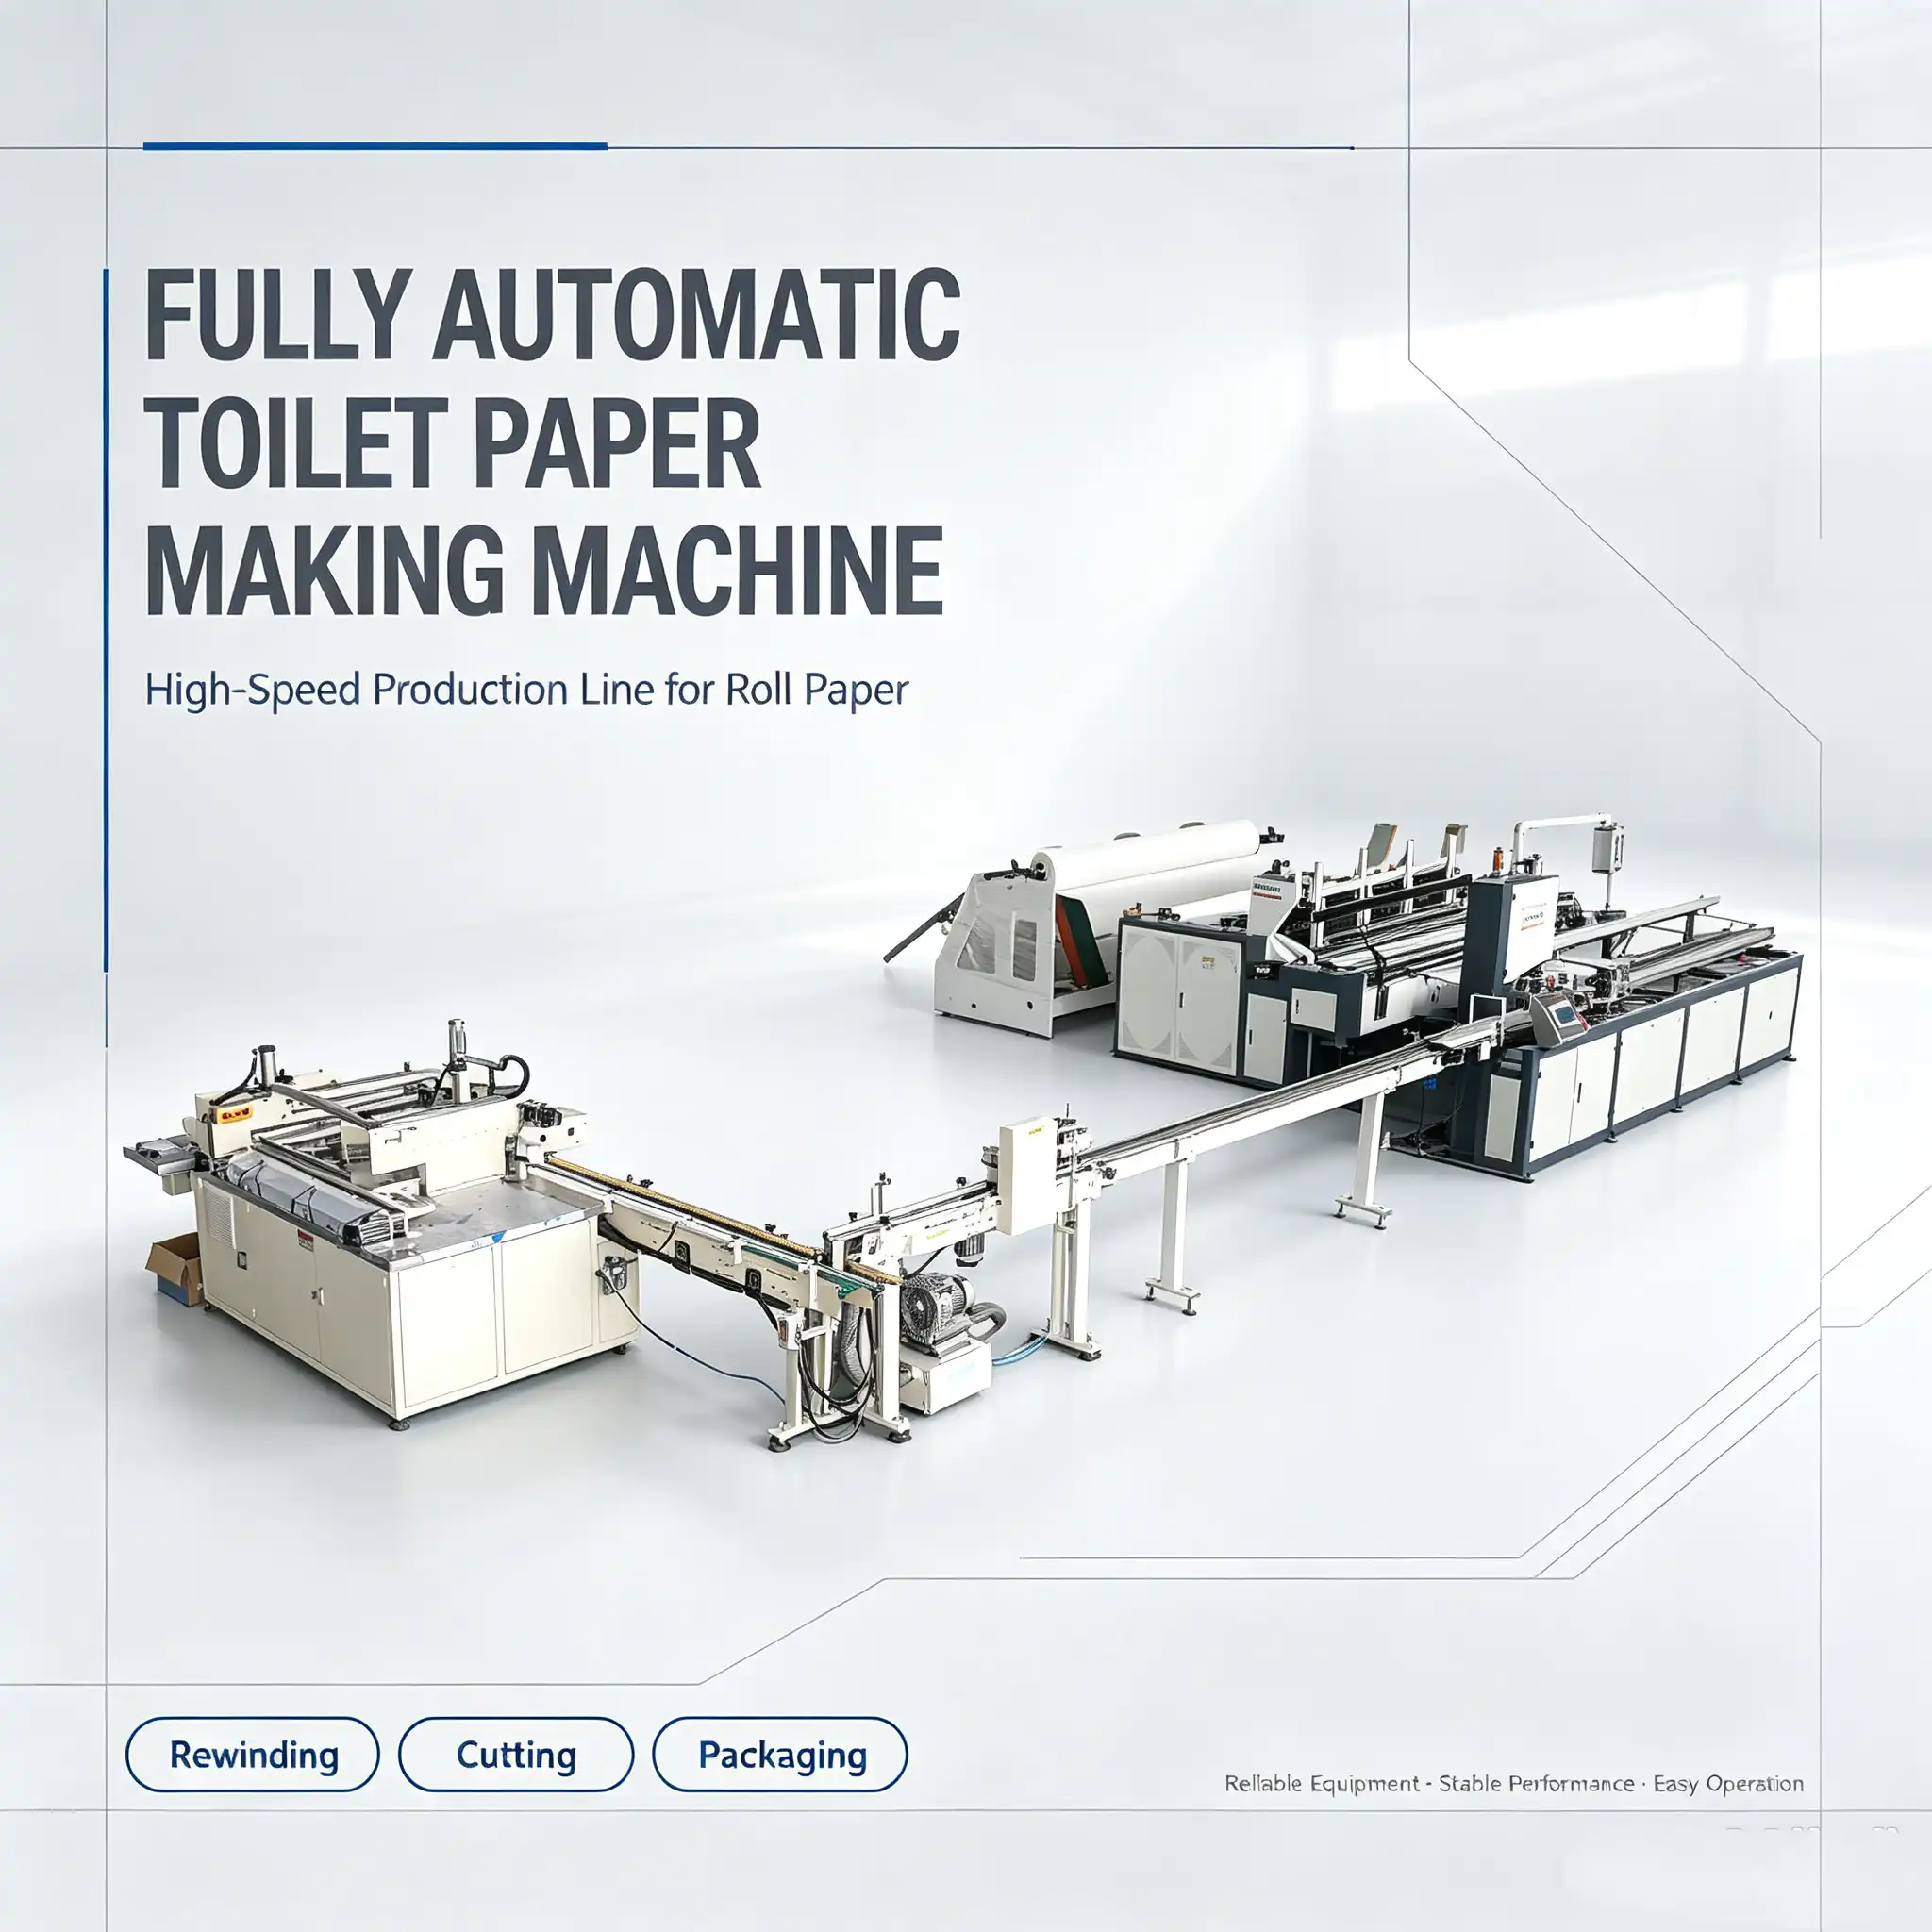
Pannes courantes des machines de fabrication de papier toilette, causes et dépannage
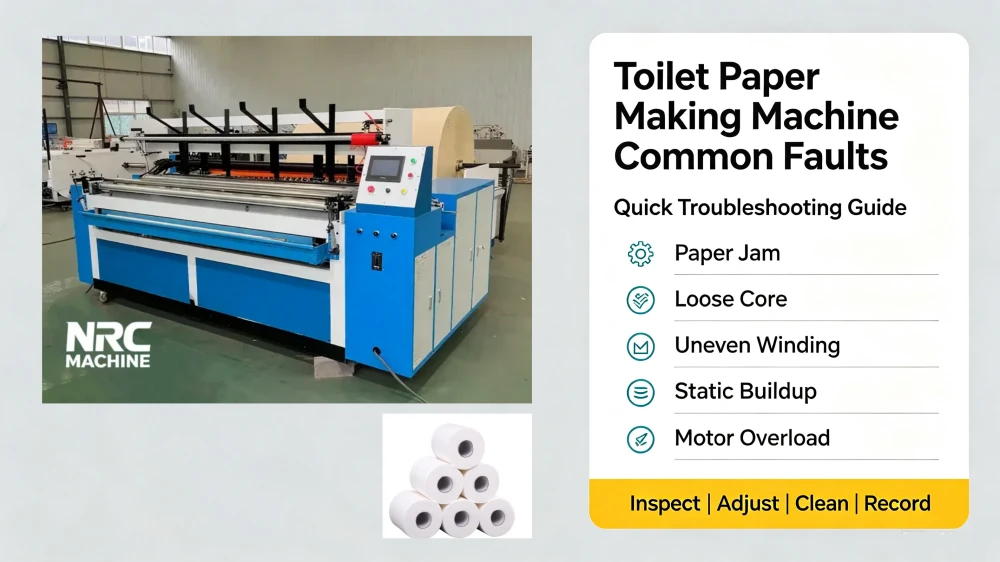
1. Rupture du papier lors du rembobinage
Principales causes
- Paramètres de tension instables définis sur l'écran tactile de l'automate ; force de traction de la bande de papier trop élevée
- Les bavures du couteau perforateur et ses arêtes vives rayent le papier de soie
- Résistance inégale au déroulement d'un rouleau géant de tissu d'origine
- L'axe d'enfilage du papier est rouillé ou déformé, ce qui provoque des rayures dues au frottement du papier
- Papier de soie fin, de faible grammage, présentant une profondeur de gaufrage excessive
Solutions
- Régler la commande de tension de l'automate en mode “ serrer d'abord, desserrer ensuite ”
- Lames de découpe perforantes polonaises, pour remplacer les jeux de lames usés
- Remettre de l'huile dans le roulement du support de déroulement, vérifier la pression d'air du vérin
- Meuler ou remplacer l'arbre fileté en acier sans soudure rouillé
- Réduire la pression de gaufrage pour un papier de base léger
2. Détachement du mandrin et délamination du rouleau après stockage
Principales causes
- Tension constante unique sans régulation de tension par PLC segmentée
- Volume insuffisant de colle pulvérisée sur la queue
- Incompatibilité entre le diamètre intérieur du tube en papier et celui du mandrin d'enroulement
- Défaillance du frein électronique, vitesse de rembobinage instable
Solutions
- Activer le programme de tension segmentée sur le contrôleur PLC de la CNC
- Régler la buse de pulvérisation de colle afin de garantir une application uniforme de la colle
- Personnalisez le mandrin pour tube en papier en fonction de la taille de votre mandrin en papier
- Vérifier le variateur de fréquence et le capteur du frein électronique
3. Découpe irrégulière des bords, flancs irréguliers des rouleaux
Principales causes
- Lame de coupe émoussée ou mal positionnée
- Chargement décalé d'un rouleau géant sur le support de déroulement
- La base de palier en fonte massive est desserrée, le couteau perforateur vibre
- Erreur de synchronisation entre le programme PLC de découpe et celui de rembobinage
Solutions
- Affûter ou remplacer les lames de coupe, régler la position horizontale de la fraise
- Repositionner les rouleaux géants, réparer le dispositif de verrouillage du support de déroulement amovible
- Serrez tous les boulons de fixation du socle de palier en fonte
- Réinitialiser le paramètre synchrone de l'automate pour la découpe des bords et le collage
4. Échec du scellage de l'extrémité, extrémité en papier manquante de 10 à 20 mm
Principales causes
- Pompe à colle bouchée, buse obstruée
- Problème de synchronisation du PLC lors des opérations de découpe, de collage et de scellage
- Pression du vérin pneumatique insuffisante pour le serrage de la queue
- Électrovanne usée d'un spray de colle
Solutions
- Nettoyez quotidiennement la conduite de colle et les buses de pulvérisation afin d'éviter tout engorgement dû à la colle solidifiée.
- Réajuster les paramètres de fonctionnement synchrone de l'IHM
- Régler la pression de sortie du compresseur d'air à la valeur standard de 0,6 à 0,8 MPa.
- Remplacer l'électrovanne de régulation de la colle usée
5. Dysfonctionnement du système de dépose automatique des tubes en papier
Principales causes
- Bac de rangement pour tubes en papier obstrué par des tubes en carton déformés
- Manque de pression d'air dans le cylindre d'alimentation par tube
- Défaut du capteur de l'automate programmable pour la détection de la position du tube
- Rail de glissement tubulaire déformé par des vibrations prolongées
Solutions
- Retirer les tubes en papier présentant des déformations irrégulières du bac de stockage
- Augmenter la pression d'air dans le vérin et vérifier l'étanchéité de la conduite d'air
- Nettoyez la lentille du capteur photoélectrique ou remplacez le capteur endommagé
- Redresser le rail de glissement déformé, renforcer le support en acier carré de la crémaillère
6. Motif en relief, texture floue et irrégulière
Principales causes
- Usure de la surface du rouleau de gaufrage ou accumulation de saleté
- Pression du cylindre de gaufrage inégale entre les côtés gauche et droit
- Variation de la vitesse de rembobinage due à l'instabilité du convertisseur de fréquence
- Une déviation de la bande de papier entraîne l'absence partielle du gaufrage
Solutions
- Nettoyez régulièrement la surface du rouleau de gaufrage et réparez la surface usée du rouleau.
- Équilibrer la pression des cylindres gauche et droit de l'unité de gaufrage
- Déboguer le variateur de fréquence VFD afin de stabiliser la vitesse de fonctionnement
- Étalonnage du capteur de correction de la déviation du papier
7. Panne du système de commande CNC, du PLC et de l'écran tactile
Principales causes
- Poussière, morceaux de papier pénétrant dans l'armoire de commande du PLC, court-circuit
- Câblage de l'écran tactile desserré ou endommagé
- Impact d'une surtension sur un régulateur dépourvu de stabilisateur de tension
- Perte des paramètres du programme après une coupure de courant
Solutions
- Nettoyer l'armoire électrique chaque semaine et équiper celle-ci d'une porte anti-poussière
- Rebrancher les câbles déconnectés, remplacer les câbles d'écran tactile endommagés
- Installer un stabilisateur de tension industriel sur l'ensemble de la chaîne de production
- Enregistrez le fichier de sauvegarde du programme de paramètres sur votre ordinateur pour une restauration rapide
8. Vibrations anormales et bruit de fonctionnement important
Principales causes
- Les boulons de fixation de la base de palier en fonte massive sont desserrés
- Manque d'huile de lubrification au niveau des roulements ou usure des roulements
- Cheville carrée en acier déformée par une charge lourde
- Rotation déséquilibrée d'un rouleau mère de très grand format
Solutions
- Serrer tous les boulons de fixation du châssis de la base de palier du couteau de perforation
- Remplissez tous les roulements avec un lubrifiant de qualité alimentaire une fois par mois.
- Structure de tête de machine en acier carré déformé renforcé
- Équilibrez le rouleau géant avant de l'installer sur le support de déroulement
9. Conseils d'entretien quotidien pour réduire le taux de défaillance des enrouleurs
- Lubrifiez tous les roulements, arbres et pièces mobiles du vérin toutes les 8 heures de travail.
- Nettoyer quotidiennement le système de pulvérisation de colle, le couteau de découpe et le rouleau de gaufrage avant l'arrêt de la machine
- Retirez les morceaux de papier présents à l'intérieur de l'armoire électrique du PLC afin d'éviter toute panne de circuit.
- Vérifiez chaque matin la pression du compresseur d'air et l'étanchéité des conduites d'air
- Sauvegardez tous les paramètres de production de l'automate chaque mois afin d'éviter toute perte de données.
- Vérifiez chaque semaine que les boulons du rayonnage en profilés en U et de la tête en acier carré ne sont pas desserrés.
10. Foire aux questions sur Machine à fabriquer du papier toilette Dysfonctionnements
Q1 : Pourquoi les rouleaux de papier toilette finis se défont-ils quelques jours après leur fabrication ?
R : La cause principale est un rembobinage à tension unique, sans programme de tension segmentée (serré-relâché) via le PLC. Pour résoudre le problème de séparation du noyau, il convient de mettre à niveau ou d'activer la fonction de tension segmentée sur l'écran tactile.
Q2 : Le papier se déchire souvent lors du rembobinage à grande vitesse. Comment y remédier rapidement ?
R : Vérifiez d'abord la présence de bavures sur la lame de perforation et le frottement de l'arbre d'enfilage du papier ; réduisez ensuite la tension de rembobinage sur l'IHM et diminuez la pression de gaufrage pour le papier de soie fin.
Q3 : La machine ne parvient pas à alimenter automatiquement les tubes en papier. Quelles pièces faut-il vérifier ?
R : Vérifiez trois éléments essentiels : la pression du vérin pneumatique d'alimentation des tubes, le capteur photoélectrique de position des tubes et la déformation du rail de glissement des tubes en papier.
Q4 : L'écran tactile ne répond plus après une coupure de courant. L'automate est-il en panne ?
R : Il s'agit le plus souvent d'une perte de paramètres ou d'un câblage mal fixé. Commencez par recharger le programme de secours de l'automate, puis vérifiez le câblage d'alimentation de l'écran tactile ; il est rare que le matériel du contrôleur soit endommagé.
11. Un service après-vente professionnel assuré par LE CNRC MACHINE
Si vous rencontrez des pannes complexes sur votre enrouleur de papier toilette qui ne peuvent être résolues par l'entretien quotidien, contactez l'équipe technique de NRC MACHINE à tout moment :
Téléphone portable/WhatsApp : +86 15254213289
Courriel : james@nrcmachine.com
Site web officiel : https://nrcmachine.com
Nous proposons un service de débogage à distance en ligne 24h/24 des automates programmables (PLC), la fourniture de pièces de rechange et un service de maintenance sur site à l'étranger pour tous les acheteurs de lignes de production de papier toilette.