화장지 제조 기계의 일반적인 고장, 원인 및 문제 해결 방법
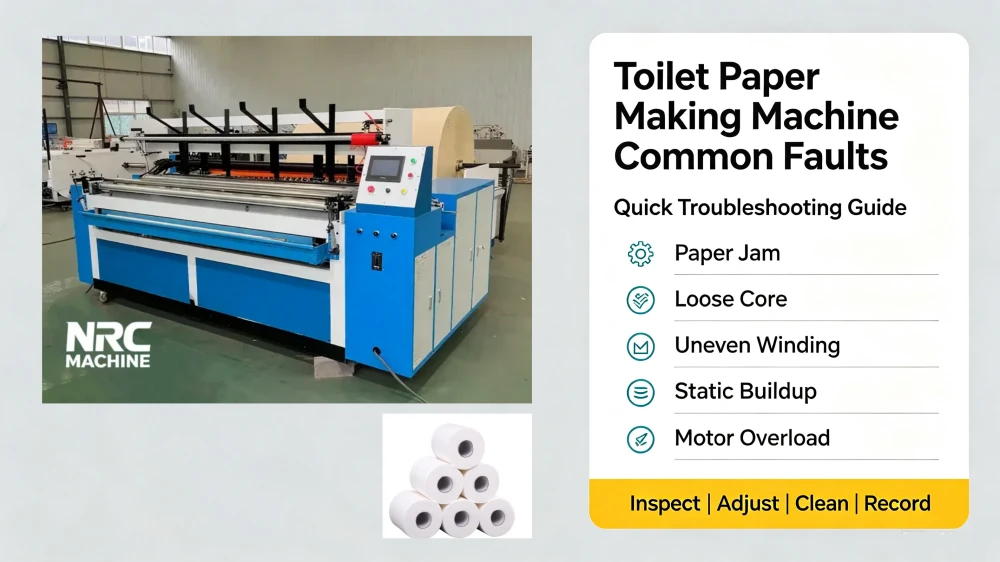
1. 재감기 중 용지 파손
주요 원인
- PLC 터치스크린에서 설정된 장력 매개변수가 불안정함; 용지 웹 당김력이 너무 강함
- 천공용 칼의 거친 부분과 날카로운 모서리가 티슈를 긁는다
- 모재 점보 롤의 불균일한 풀림 저항
- 용지 이송축이 녹슬거나 변형되어 용지가 마찰로 인해 긁힘이 발생함
- 그램중량이 낮고 얇은 티슈 페이퍼로, 엠보싱 깊이가 지나치게 깊은 제품
솔루션
- PLC 장력 제어를 “처음에는 꽉 조이고, 나중에는 느슨하게” 하는 모드로 조정하십시오.
- 폴란드산 천공 절단 블레이드, 마모된 나이프 세트를 교체하세요
- 언와인딩 스탠드 베어링에 윤활유를 보충하고, 실린더 공기압을 확인하십시오.
- 녹이 슬은 이음매 없는 강철 종이 나사산 가공축을 연마하거나 교체하십시오
- 경량 원지의 경우 엠보싱 압력을 줄이십시오
2. 보관 후 종이 심이 느슨해지거나 롤이 분리되는 현상
주요 원인
- 구간별 PLC 장력 제어 없이 일정한 장력을 유지
- 테일 접착제 분사량이 부족함
- 종이 튜브의 내경과 권취 맨드릴 간의 불일치
- 전자식 브레이크 고장, 불안정한 되감기 속도
솔루션
- CNC PLC 컨트롤러에서 세그먼트별 장력 프로그램을 활성화하십시오.
- 접착제가 균일하게 도포되도록 접착제 분사 노즐을 보정하십시오.
- 종이 심지 크기에 맞춰 종이 튜브 맨드릴을 맞춤 제작하세요
- 가변 주파수 드라이브 및 전자 브레이크 센서 점검
3. 가장자리 다듬기가 고르지 않음, 롤 측면이 울퉁불퉁함
주요 원인
- 트리밍 커터가 무뎌졌거나 비스듬하게 장착된 경우
- 풀림 랙에서 부모 점보 롤의 오프셋 적재
- 단조 주철 베어링 베이스가 느슨하여 천공 칼이 흔들린다
- 트리밍 및 되감기 PLC 프로그램 간의 동기화 오류
솔루션
- 트리밍 블레이드를 연마하거나 교체하고, 커터의 수평 위치를 보정하십시오.
- 점보 롤의 위치를 재조정하고, 분리 가능한 풀이대 잠금 장치를 수리하십시오.
- 모든 주철 베어링 베이스 고정 볼트를 조이십시오.
- 가장자리 트리밍 및 접착을 위한 PLC 동기화 매개변수 재설정
4. 테일 밀봉 불량, 10–20mm 길이의 종이 테일 누락
주요 원인
- 접착제 펌프 막힘, 노즐 막힘
- 트리밍-접착-밀봉 공정의 PLC 동기화 타이밍 오류
- 테일 프레스 작업에 필요한 에어 실린더 압력이 부족합니다.
- 마모된 접착제 스프레이 솔레노이드 밸브
솔루션
- 굳은 접착제로 인한 막힘을 방지하기 위해 매일 접착제 배관과 분사 노즐을 청소하십시오.
- HMI 동기 작동 매개변수 재보정
- 공기 압축기의 출력 압력을 표준인 0.6–0.8MPa로 조정하십시오.
- 노후된 접착제 제어 솔레노이드 밸브 교체
5. 자동 종이 튜브 낙하 오작동
주요 원인
- 변형된 골판지 튜브로 인해 종이 튜브 보관함이 막혔다
- 튜브 급식 실린더의 공기압 부족
- 튜브 위치 감지용 PLC 센서 오류
- 장기간의 진동으로 인해 변형된 튜브 슬라이드 레일
솔루션
- 보관함에서 모양이 일그러진 종이 튜브를 제거하십시오
- 실린더 공기 압력을 높이고 공기 배관의 누출 여부를 확인하십시오.
- 광전 센서 렌즈를 청소하거나 손상된 센서를 교체하십시오.
- 변형된 슬라이드 레일을 곧게 펴고, 사각 강철 랙 지지대를 보강한다
6. 엠보싱 무늬, 흐릿하고 고르지 않은 질감
주요 원인
- 엠보싱 롤러 표면의 마모 또는 이물질 축적
- 엠보싱 실린더의 압력이 좌우측에서 일관되지 않음
- 주파수 변환기의 불안정으로 인해 되감기 속도가 들쑥날쑥함
- 용지 웹의 편차가 부분적인 엠보싱 누락으로 이어집니다
솔루션
- 엠보싱 롤러 표면을 정기적으로 청소하고, 마모된 롤러 표면을 수리하십시오.
- 엠보싱 유닛의 좌우 실린더 압력 균형 맞추기
- VFD 주파수 변환기를 디버깅하여 운전 속도를 안정화한다
- 용지 편차 보정 센서 보정
7. CNC PLC 및 터치스크린 제어 오류
주요 원인
- PLC 제어 캐비닛 내부로 먼지나 종이 조각이 유입되어 단락이 발생함
- 터치 스크린 배선이 느슨하거나 손상됨
- 전압 안정기가 없는 컨트롤러에 미치는 과전압의 영향
- 정전 후 프로그램 매개변수가 손실됨
솔루션
- 매주 제어 캐비닛을 청소하고, 방진 캐비닛 도어를 설치하십시오.
- 느슨해진 배선을 다시 연결하고, 파손된 터치스크린 케이블을 교체하십시오.
- 전체 생산 라인에 산업용 전압 안정기를 설치하십시오.
- 빠른 복구를 위해 매개변수 프로그램 백업 파일을 컴퓨터에 저장하세요
8. 비정상적인 진동 및 큰 작동 소음
주요 원인
- 일체형 주철 베어링 베이스의 고정 볼트가 풀려 있음
- 베어링에 윤활유가 부족하거나 베어링이 마모된 경우
- 과도한 하중으로 인해 변형된 사각형 강철 기계 헤드
- 불균형한 점보 모롤 회전
솔루션
- 천공 나이프 베어링 베이스의 모든 고정 프레임 볼트를 조이십시오.
- 매월 모든 구름 베어링에 식품용 윤활유를 주입하십시오.
- 변형된 사각 강철 머신 헤드 구조 보강
- 풀이대에 설치하기 전에 점보 롤의 균형을 맞추십시오
9. 리와인더 고장률을 낮추기 위한 일상적인 유지보수 요령
- 모든 베어링, 축 및 실린더의 가동 부위에 8 근무시간마다 윤활유를 도포하십시오.
- 매일 기계 가동을 중단하기 전에 접착제 분사 시스템, 트리밍 나이프 및 엠보싱 롤러를 청소하십시오.
- 회로 고장을 방지하기 위해 PLC 전기 캐비닛 내부의 종이 조각을 제거하십시오.
- 매일 아침 공기 압축기의 압력과 공기 배관의 누출 여부를 확인하십시오.
- 데이터 손실을 방지하기 위해 매월 모든 PLC 생산 매개변수를 백업하십시오.
- 매주 채널형 강철 랙과 사각형 강철 헤드의 볼트 풀림 여부를 점검하십시오.
10. 자주 묻는 질문 화장지 제조기 오작동
Q1: 생산 후 며칠이 지나면 왜 사용 완료된 화장지 롤이 풀리기 시작하나요?
A: 주된 원인은 PLC의 구간별 장력 조절 프로그램 없이 단일 장력으로 재감기하고 있기 때문입니다. 터치스크린에서 구간별 장력 조절 기능을 업그레이드하거나 활성화하여 코어 분리 현상을 해결하십시오.
Q2: 고속 재감기 중에 용지가 자주 끊어지는데, 어떻게 하면 빠르게 해결할 수 있나요?
A: 먼저 천공 칼날의 거친 부분과 종이 공급축의 마찰 상태를 확인하십시오. 그런 다음 HMI에서 재감기 장력 값을 낮추고, 얇은 티슈지의 경우 엠보싱 압력을 줄이십시오.
Q3: 기계가 종이 튜브를 자동으로 공급하지 못하는데, 어떤 부품을 점검해야 합니까?
A: 다음 세 가지 주요 부품을 확인하십시오: 튜브 공급용 에어 실린더 압력, 튜브 위치 광전 센서, 그리고 종이 튜브 슬라이드 레일의 변형 여부.
Q4: 정전 후 터치스크린이 반응하지 않는데, PLC가 고장 난 것일까요?
A: 대부분 매개변수 손실이나 배선 풀림 때문입니다. 먼저 백업 PLC 프로그램을 다시 불러온 다음, 터치스크린 전원 배선을 확인하십시오. 컨트롤러 하드웨어 손상은 드문 경우입니다.
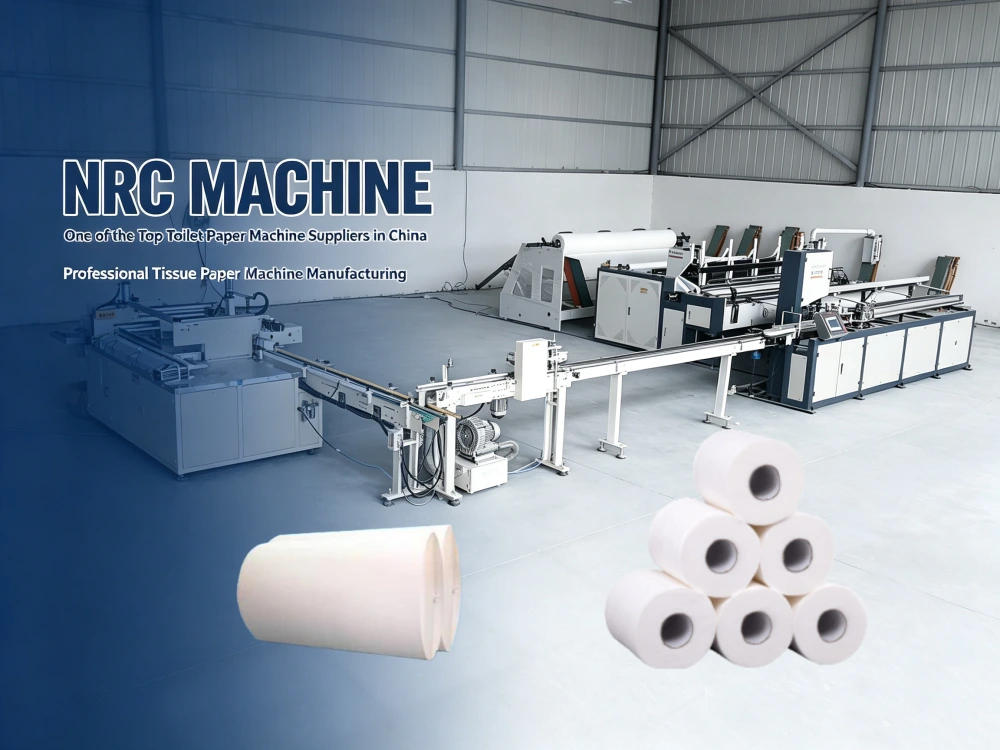
11. 전문적인 사후 지원은 NRC 기계
일상적인 유지보수만으로는 해결할 수 없는 복잡한 화장지 감개 장치 고장이 발생할 경우, 언제든지 NRC MACHINE 기술팀에 문의해 주십시오:
휴대전화/WhatsApp: +86 15254213289
이메일: james@nrcmachine.com
공식 웹사이트: https://nrcmachine.com
당사는 모든 화장지 생산 라인 구매 고객을 대상으로 24시간 온라인 원격 PLC 디버깅, 예비 부품 공급 및 해외 현장 유지보수 서비스를 제공합니다.