Veelvoorkomende storingen, oorzaken en oplossingen bij machines voor de productie van toiletpapier
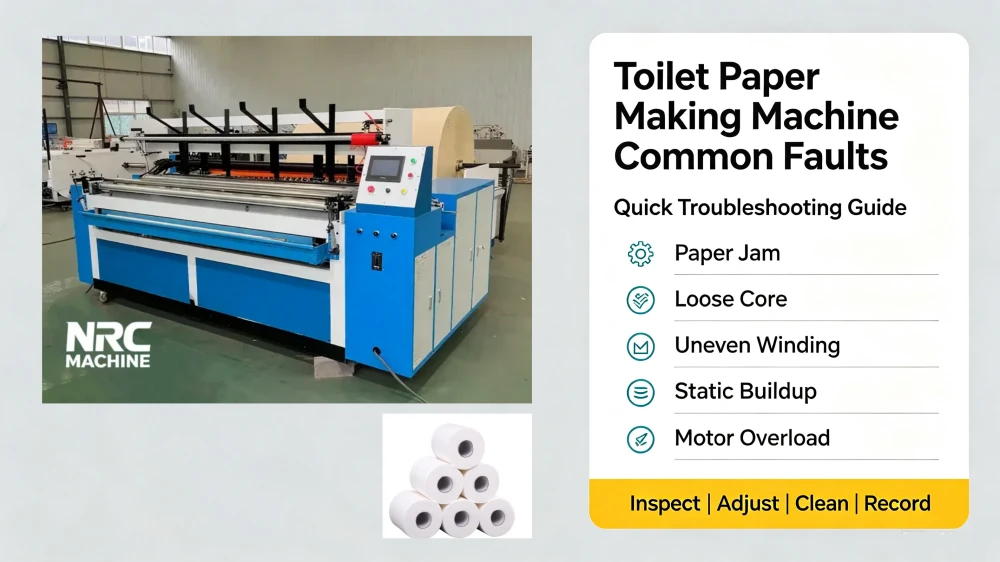
1. Papierbreuk tijdens het oprollen
Belangrijkste oorzaken
- Op het touchscreen van de PLC is een onstabiele spanningsparameter ingesteld; de trekkracht op de papierbaan is te groot
- Bramen aan het perforatiemes en scherpe randen veroorzaken krassen op het tissuepapier
- Ongelijkmatige afwikkelweerstand van de jumborol met moedermateriaal
- De papierinvoerrol is verroest of vervormd, waardoor er krassen ontstaan door wrijving van het papier
- Dun vloeipapier met een laag gramgewicht en een buitengewoon grote reliëfdiepte
Oplossingen
- Stel de spanningsregeling van de PLC in op de modus “eerst strak, daarna los”
- Poolse perforatiemessen; vervang versleten messensets
- Vul het smeermiddel bij het lager van de ontwindstandaard bij en controleer de luchtdruk in de cilinder
- Een verroeste naadloze stalen schroefdraadas met papieren schroefdraad slijpen of vervangen
- Verlaag de druk bij het reliëfdrukken voor lichtgewicht basispapier
2. Losgeraakte papierkern en delaminatie van de rol na opslag
Belangrijkste oorzaken
- Eén constante spanning zonder gesegmenteerde PLC-spanningsregeling
- Onvoldoende spuitvolume van de staartlijm
- Afwijking tussen de binnendiameter van de papieren huls en die van de wikkeldoorn
- Elektronische remstoring, onstabiele opwikkelsnelheid
Oplossingen
- Activeer het gesegmenteerde spanningsprogramma op de CNC-PLC-besturing
- Stel de spuitmond van de lijmspuit af om een gelijkmatige lijmlaag te garanderen
- Pas de papierkoker-spil aan op basis van de afmetingen van uw papierkern
- Controleer de frequentieregelaar en de sensor van de elektronische rem
3. Ongelijkmatig afsnijden van de randen, rafelige zijkanten van de rol
Belangrijkste oorzaken
- De snijmes is bot of staat scheef gemonteerd
- Offset-belading van de moederrol op het afwikkelrek
- De massieve gietijzeren lagerbasis zit los, waardoor het perforatiemes trilt
- Synchronisatiefout tussen het PLC-programma voor het bijsnijden en het terugspoelen
Oplossingen
- Slijp de trimmesjes of vervang ze, stel de horizontale positie van de snijder af
- Jumbo-rollen opnieuw plaatsen, de vergrendeling van het afneembare afwikkelrek repareren
- Draai alle bevestigingsbouten van de gietijzeren lagerbasis vast
- De synchrone PLC-parameter voor het afsnijden en verlijmen van randen opnieuw instellen
4. De afdichting aan het uiteinde is mislukt; er ontbreekt een papieren stuk van 10–20 mm aan het uiteinde
Belangrijkste oorzaken
- Lijmpomp verstopt, spuitmond verstopt
- Synchrone timingafwijking in de PLC bij het bijsnijden, lijmen en sealen
- De druk in de luchtcilinder is onvoldoende om de achterkant aan te drukken
- Versleten magneetklep voor lijmspray
Oplossingen
- Reinig de lijmleiding en de spuitmonden dagelijks om verstopping door gestolde lijm te voorkomen
- De parameters voor de synchrone werking van de HMI opnieuw kalibreren
- Stel de uitgangsdruk van de luchtcompressor af op de standaardwaarde van 0,6–0,8 MPa
- Vervang de verouderde magneetklep voor de lijmregeling
5. Storing bij het automatisch afwerpen van papieren kokers
Belangrijkste oorzaken
- Opbergbak voor papieren kokers, verstopt door vervormde kartonnen kokers
- Luchtdruktekort in de cilinder voor sondevoeding
- Fout in PLC-sensor voor detectie van buispositie
- Door langdurige trillingen vervormde buisvormige glijrail
Oplossingen
- Verwijder onregelmatig vervormde papieren kokers uit de opslagbak
- Verhoog de luchtdruk in de cilinder en controleer de luchtleidingen op lekken
- Reinig de lens van de foto-elektrische sensor of vervang de beschadigde sensor
- De vervormde glijrail rechtbuigen, de steun van het vierkante stalen rek versterken
6. Reliëfpatroon met een vage, ongelijkmatige textuur
Belangrijkste oorzaken
- Slijtage van het oppervlak van de reliëfrol of ophoping van vuil
- De druk van de reliëfcilinder is aan de linker- en rechterzijde niet gelijkmatig
- De terugspoelsnelheid schommelt als gevolg van een onstabiele frequentieomvormer
- Afwijking van de papierbaan leidt tot het gedeeltelijk ontbreken van de reliëfdruk
Oplossingen
- Reinig het oppervlak van de reliëfrol regelmatig en herstel het versleten oppervlak van de rol
- De cilinderdruk links en rechts van de reliëfdrukunit op elkaar afstemmen
- De VFD-frequentieregelaar afstellen om het toerental te stabiliseren
- De sensor voor correctie van papierafwijkingen kalibreren
7. Storing in de CNC-PLC- en touchscreenbesturing
Belangrijkste oorzaken
- Stof en papiersnippers die in de PLC-schakelkast terechtkomen, kortsluiting
- Loszittende of beschadigde bedrading van het touchscreen
- Gevolgen van overspanning voor een regelaar zonder spanningsstabilisator
- Programma-instelling verloren gegaan na stroomstoring
Oplossingen
- Reinig de schakelkast wekelijks en zorg voor een stofdichte kastdeur
- Loszittende bedrading opnieuw aansluiten, defecte touchscreenkabels vervangen
- Installeer een industriële spanningsstabilisator voor de gehele productielijn
- Sla het back-upbestand van het parameterprogramma op de computer op voor een snelle herstelprocedure
8. Abnormale trillingen en hard loopgeluid
Belangrijkste oorzaken
- Bevestigingsbouten van de massief gietijzeren lagerbasis zitten los
- Gebrek aan smeerolie in het lager of slijtage van het lager
- Vierkante stalen machinekop vervormd door zware belasting
- Onevenwichtige rotatie van de jumbo-moederrol
Oplossingen
- Draai alle bouten van het vaste frame van de lagerbasis van het perforeermes vast
- Vul alle wentellagers maandelijks bij met smeermiddel dat geschikt is voor levensmiddelen
- Versterking van de constructie van de machinekop uit vervormd vierkant staal
- Breng de jumborol in evenwicht voordat u deze op het afwikkelrek plaatst
9. Tips voor dagelijks onderhoud om het aantal storingen aan de opwikkelaar te verminderen
- Smeer alle lagers, assen en bewegende onderdelen van de cilinder om de 8 werkuren
- Reinig dagelijks het lijmsproeisysteem, het snijmes en de reliëfrol voordat de machine wordt uitgeschakeld
- Verwijder papierstukjes uit de PLC-schakelkast om storingen in het circuit te voorkomen
- Controleer elke ochtend de druk van de luchtcompressor en of er lekken in de luchtleidingen zitten
- Maak maandelijks een back-up van alle PLC-productieparameters om gegevensverlies te voorkomen
- Controleer wekelijks of er losse bouten zitten aan het kanaalstaalrek en de vierkante stalen kop
10. Veelgestelde vragen over Toiletpapier die Machine maken Storingen
Vraag 1: Waarom worden afgewerkte toiletrollen enkele dagen na de productie losser?
A: De belangrijkste oorzaak is het opwikkelen met een enkele spanning zonder het PLC-programma voor gesegmenteerde spanning (strak-los). Upgrade of activeer de functie voor gesegmenteerde spanning op het touchscreen om het losraken van de kern te verhelpen.
Vraag 2: Het papier scheurt vaak tijdens het oprollen op hoge snelheid. Hoe kan ik dit snel verhelpen?
A: Controleer eerst of er bramen aan het perforatiemes zitten en of er wrijving is bij de papierinvoer; verlaag vervolgens de opwikkelspanning op de HMI en verminder de reliëfdruk bij dun tissuepapier.
Vraag 3: De machine kan de papieren kokers niet automatisch invoeren. Welke onderdelen moeten worden gecontroleerd?
A: Controleer drie belangrijke onderdelen: de druk van de luchtcilinder voor de toevoer van de koker, de foto-elektrische sensor voor de positie van de koker en eventuele vervorming van de geleiderail van de papieren koker.
V4: Het touchscreen reageert niet meer na een stroomstoring. Is de PLC defect?
A: Meestal gaat het om het verlies van parameters of loszittende bedrading. Laad eerst het back-upprogramma van de PLC opnieuw in en controleer vervolgens de stroomvoorziening van het touchscreen; schade aan de hardware van de controller komt zelden voor.
11. Professionele aftersales-ondersteuning van NRC MACHINE
Mocht u te maken krijgen met complexe storingen aan de toiletpapieroproller die niet via dagelijks onderhoud kunnen worden verholpen, neem dan op elk moment contact op met het technische team van NRC MACHINE:
Mobiel/WhatsApp: +86 15254213289
E-mail: james@nrcmachine.com
Officiële website: https://nrcmachine.com
Wij bieden 24 uur per dag online PLC-foutopsporing op afstand, levering van reserveonderdelen en onderhoudsdiensten ter plaatse in het buitenland voor alle kopers van productielijnen voor toiletpapier.