Avarias comuns, causas e resolução de problemas na máquina de fabrico de papel higiénico
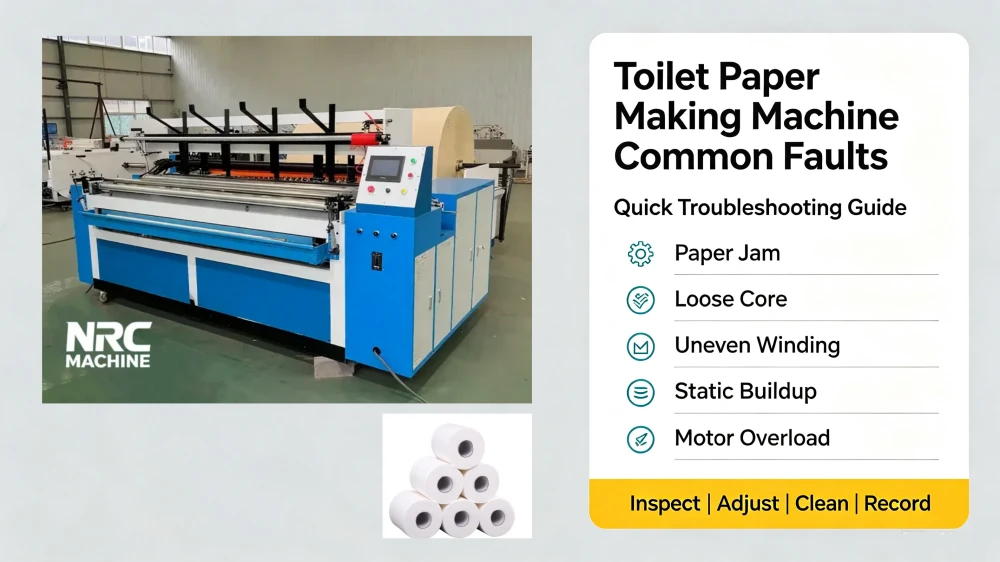
1. Rompimento do papel durante o rebobinagem
Principais causas
- Parâmetro de tensão instável definido no ecrã tátil do PLC; força de tração da banda de papel demasiado elevada
- As rebarbas da faca perfuradora e as arestas afiadas riscam o papel de seda
- Resistência irregular ao desenrolamento do rolo jumbo de tecido-mãe
- O eixo de passagem do papel está enferrujado ou deformado, o que provoca riscos causados pelo atrito do papel
- Papel de tecido fino, de baixa gramagem, com profundidade de gravação excessiva
Soluções
- Ajustar o controlo de tensão do PLC para o modo “primeiro apertar, depois afrouxar”
- Lâminas de corte perfurantes polidas, substituir conjuntos de lâminas gastas
- Reabastecer o rolamento do suporte de desenrolamento e verificar a pressão de ar do cilindro
- Lixar ou substituir o eixo de rosca de papel em aço sem costura enferrujado
- Reduzir a pressão de gravação em relevo para papel de base leve
2. Descolamento do núcleo de papel solto e do rolo após o armazenamento
Principais causas
- Tensão constante única sem controlo de tensão segmentado por PLC
- Volume insuficiente de pulverização de cola na cauda
- Desfasamento entre o diâmetro interior do tubo de papel e o mandril de enrolamento
- Falha no travão eletrónico, velocidade de rebobinagem instável
Soluções
- Ativar o programa de tensão segmentada no controlador PLC do CNC
- Calibre o bico pulverizador de cola para garantir uma aplicação uniforme do adesivo
- Personalize o mandril do tubo de papel de acordo com o tamanho do seu núcleo de papel
- Inspecionar o variador de frequência e o sensor do travão eletrónico
3. Corte irregular das bordas, lados irregulares do rolo
Principais causas
- Lâmina de corte cega ou instalada de forma inclinada
- Carregamento deslocado do rolo jumbo principal na plataforma de desenrolamento
- Base do rolamento em ferro fundido maciço está solta, a lâmina perfuradora está a tremer
- Erro de sincronização entre o programa do PLC de corte e o de rebobinagem
Soluções
- Afiar ou substituir as lâminas de corte, calibrar a posição horizontal do cortador
- Reposicionar os rolos gigantes, reparar o bloqueio do suporte de desenrolamento destacável
- Aperte todos os parafusos de fixação da base do rolamento em ferro fundido
- Reiniciar o parâmetro síncrono do PLC para o corte das bordas e a colagem
4. Falha na selagem da extremidade; falta um pedaço de papel de 10–20 mm na extremidade
Principais causas
- Bomba de cola entupida, bico obstruído
- Desfasamento de sincronização do PLC nas operações de corte, colagem e selagem
- Pressão do cilindro pneumático insuficiente para a pressão na cauda
- Válvula solenóide do spray de cola desgastada
Soluções
- Limpe diariamente a tubagem de cola e os bicos pulverizadores para evitar o entupimento causado pela cola solidificada
- Recalibrar os parâmetros de funcionamento síncrono da IHM
- Ajuste a pressão de saída do compressor de ar para o valor padrão de 0,6–0,8 MPa
- Substituir a válvula solenóide de controlo da cola, que está a ficar velha
5. Avaria no sistema de lançamento automático de tubos de papel
Principais causas
- Caixa de armazenamento de tubos de papel entupida por tubos de cartão deformados
- Falta de pressão de ar no cilindro de alimentação por tubo
- Falha do sensor do PLC na deteção da posição do tubo
- Trilho de deslizamento tubular deformado devido a vibrações prolongadas
Soluções
- Retirar os tubos de papel com deformações irregulares do contentor de armazenamento
- Aumente a pressão do ar no cilindro e verifique se há fugas na conduta de ar
- Limpe a lente do sensor fotoelétrico ou substitua o sensor danificado
- Endireitar o trilho deslizante deformado e reforçar o suporte da cremalheira de aço quadrado
6. Padrão em relevo com textura difusa e irregular
Principais causas
- Desgaste da superfície do rolo de gravação ou acumulação de sujidade
- Pressão do cilindro de gravação inconsistente nos lados esquerdo e direito
- A velocidade de rebobinagem oscila devido à instabilidade do conversor de frequência
- O desvio da banda de papel faz com que falte parte do relevo
Soluções
- Limpe regularmente a superfície do rolo de gravação e repare a superfície desgastada do rolo
- Equilibrar a pressão dos cilindros esquerdo e direito da unidade de gravação em relevo
- Efetuar a depuração do conversor de frequência VFD para estabilizar a velocidade de funcionamento
- Calibrar o sensor de correção do desvio do papel
7. Falha no controlo do CNC, do PLC e do ecrã tátil
Principais causas
- Pó e pedaços de papel que entram no armário de controlo do PLC, curto-circuito
- Cablagem do ecrã tátil solta ou danificada
- Impacto da sobretensão no controlador sem estabilizador de tensão
- Perda dos parâmetros do programa após uma falha de energia
Soluções
- Limpar o armário de controlo semanalmente e equipar a porta do armário com proteção contra o pó
- Volte a ligar os fios soltos e substitua os cabos do ecrã tátil danificados
- Instalar um estabilizador de tensão industrial em toda a linha de produção
- Guardar o ficheiro de cópia de segurança do programa de parâmetros no computador para uma recuperação rápida
8. Vibração anormal e ruído de funcionamento intenso
Principais causas
- Parafusos de fixação da base do rolamento em ferro fundido maciço soltos
- Falta de óleo lubrificante no rolamento ou desgaste do rolamento
- Cravelha de aço quadrada deformada por uma carga pesada
- Rotação desequilibrada do rolo-mãe jumbo
Soluções
- Aperte todos os parafusos fixos da estrutura da base do rolamento da lâmina de perfuração
- Encha mensalmente todos os rolamentos com lubrificante de qualidade alimentar
- Estrutura de cabeça de máquina em aço quadrado deformado reforçado
- Equilibre o rolo jumbo antes de o instalar no suporte de desenrolamento
9. Dicas de manutenção diária para reduzir a taxa de avarias do rebobinador
- Lubrifique todos os rolamentos, eixos e peças móveis do cilindro a cada 8 horas de trabalho
- Limpar diariamente o sistema de pulverização de cola, a lâmina de corte e o rolo de gravação antes de desligar a máquina
- Remova os pedaços de papel do interior do armário elétrico do PLC para evitar falhas nos circuitos
- Verifique todas as manhãs a pressão do compressor de ar e se há fugas na tubagem de ar
- Faça uma cópia de segurança mensal de todos os parâmetros de produção do PLC para evitar a perda de dados
- Inspecione semanalmente a estrutura em perfil de canal e a cabeça do perfil quadrado para verificar se há parafusos soltos
10. Perguntas frequentes sobre Máquina de fazer papel higiénico Avarias
P1: Por que é que os rolos de papel higiénico acabados ficam soltos alguns dias após a produção?
R: A principal razão é o rebobinagem com tensão única, sem o programa de tensão segmentada (apertada-frouxa) do PLC. Atualize ou ative a função de tensão segmentada no ecrã tátil para resolver o problema da separação do núcleo.
P2: O papel rasga-se frequentemente durante o rebobinagem a alta velocidade. Como resolver rapidamente este problema?
R: Verifique primeiro se há rebarbas na lâmina de perfuração e se existe atrito no eixo de alimentação do papel; em seguida, diminua o valor da tensão de rebobinagem no HMI e reduza a pressão de gravação no caso de papel de seda fino.
P3: A máquina não consegue alimentar automaticamente os tubos de papel; que peças devem ser inspecionadas?
R: Verifique três componentes essenciais: a pressão do cilindro de ar de alimentação do tubo, o sensor fotoelétrico de posição do tubo e a deformação do trilho de deslizamento do tubo de papel.
P4: O ecrã tátil deixa de responder após um corte de energia. O PLC está avariado?
R: Na maioria das vezes, trata-se de perda de parâmetros ou ligações soltas. Carregue novamente o programa de reserva do PLC e, em seguida, verifique as ligações de alimentação do ecrã tátil; raramente se trata de danos no hardware do controlador.
11. Assistência pós-venda profissional da MÁQUINA NRC
Se se deparar com avarias complexas no rebobinador de papel higiénico que não possam ser resolvidas através da manutenção diária, contacte a equipa técnica da NRC MACHINE a qualquer momento:
Telemóvel/WhatsApp: +86 15254213289
Correio eletrónico: james@nrcmachine.com
Sítio Web oficial: https://nrcmachine.com
Oferecemos serviços de depuração remota online de PLC 24 horas por dia, fornecimento de peças sobressalentes e serviços de manutenção no local no estrangeiro a todos os compradores de linhas de produção de papel higiénico.