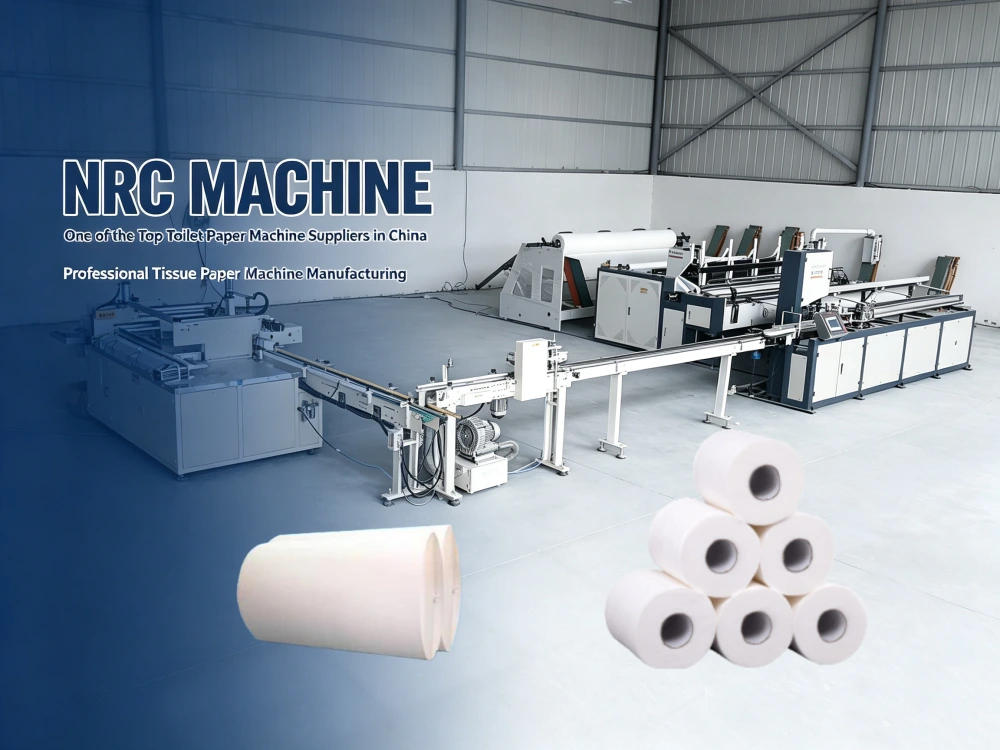
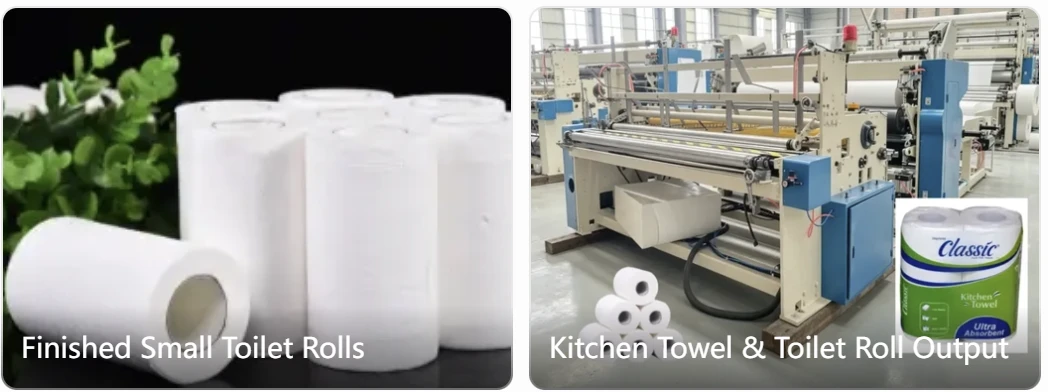
Guasti comuni, cause e risoluzione dei problemi delle macchine per la produzione di carta igienica
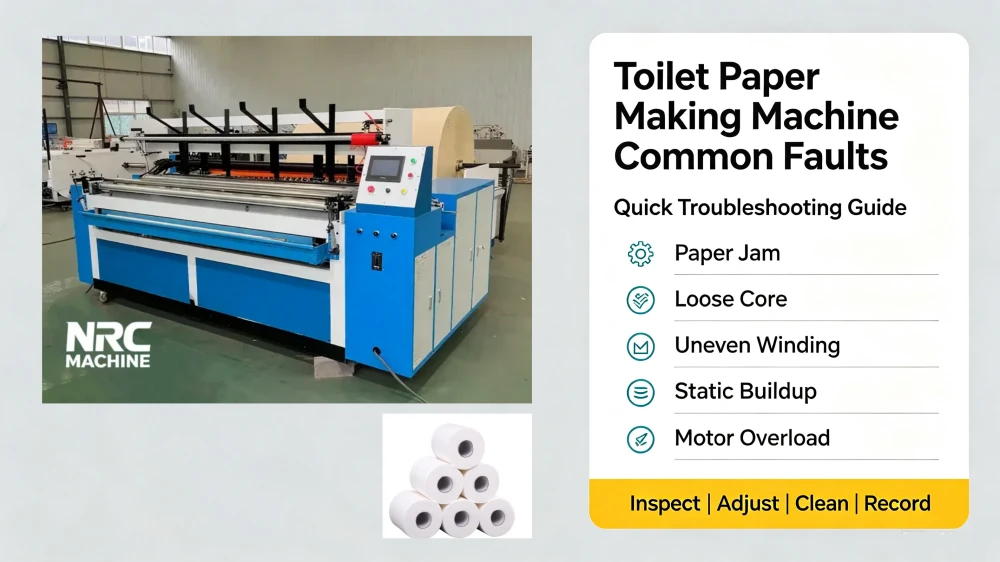
1. Rottura della carta durante il riavvolgimento
Cause principali
- Parametro di tensione instabile impostato sul touch screen del PLC; forza di trazione del nastro di carta eccessiva
- Le sbavature delle lame perforatrici e i bordi affilati graffiano la carta velina
- Resistenza irregolare allo srotolamento del rotolo jumbo di tessuto madre
- L'albero di alimentazione della carta è arrugginito o deformato, causando graffi dovuti all'attrito della carta
- Carta velina sottile e leggera con una profondità di goffratura eccessiva
Soluzioni
- Regolare il controllo della tensione del PLC in modalità “prima stretta, poi allentata”
- Lame da taglio perforanti polacche, sostituzione dei set di lame usurate
- Rabboccare il cuscinetto del supporto di distensione, controllare la pressione dell'aria nel cilindro
- Levigare o sostituire l'albero filettato in acciaio senza saldatura arrugginito
- Ridurre la pressione di goffratura per la carta di base leggera
2. Allentamento dell’anima di carta e delaminazione del rotolo dopo lo stoccaggio
Cause principali
- Tensione costante unica senza controllo della tensione segmentato tramite PLC
- Volume insufficiente di colla spruzzata sulla coda
- Disallineamento tra il diametro interno del tubo di carta e il mandrino di avvolgimento
- Guasto al sistema frenante elettronico, velocità di riavvolgimento instabile
Soluzioni
- Attivare il programma di tensione segmentata sul controllore PLC del CNC
- Regolare l'ugello dello spruzzatore di colla per garantire un rivestimento uniforme dell'adesivo
- Personalizza il mandrino per tubi di carta in base alle dimensioni del tuo anima di carta
- Ispezionare il convertitore di frequenza e il sensore del freno elettronico
3. Rifilatura irregolare dei bordi, lati frastagliati del rotolo
Cause principali
- Lama di rifilatura smussata o montata in modo inclinato
- Caricamento sfalsato del rotolo jumbo principale sul telaio di svolgimento
- La base del cuscinetto in ghisa massiccia è allentata, il coltello perforatore vibra
- Errore di sincronizzazione tra il programma PLC di taglio e quello di riavvolgimento
Soluzioni
- Affilare o sostituire le lame di rifilatura, calibrare la posizione orizzontale della taglierina
- Riposizionare i rotoli jumbo, sistemare il blocco del supporto di svolgimento separabile
- Serrare tutti i bulloni di fissaggio della base del cuscinetto in ghisa
- Reimpostare il parametro sincrono del PLC per il rifilaggio dei bordi e l'incollaggio
4. Sigillatura della coda non riuscita, mancanza di 10–20 mm di coda di carta
Cause principali
- Pompa della colla intasata, ugello ostruito
- Disturbo di sincronizzazione del PLC nelle fasi di rifilatura, incollaggio e sigillatura
- Pressione del cilindro pneumatico insufficiente per la pressatura della coda
- Elettromagnetica usurata dello spruzzatore di colla
Soluzioni
- Pulire quotidianamente il condotto della colla e gli ugelli di spruzzatura per evitare che la colla indurita provochi ostruzioni
- Ricalibrare i parametri di funzionamento sincrono dell'HMI
- Regolare la pressione di uscita del compressore d'aria al valore standard di 0,6–0,8 MPa
- Sostituire l'elettrovalvola di controllo della colla usurata
5. Malfunzionamento del sistema di rilascio automatico dei tubi di carta
Cause principali
- Contenitore per tubi di carta intasato da tubi di cartone deformati
- Calo di pressione dell'aria nel cilindro di alimentazione a tubo
- Anomalia del sensore del PLC per il rilevamento della posizione del tubo
- Guida di scorrimento tubolare deformata a causa di vibrazioni prolungate
Soluzioni
- Rimuovere i tubi di carta deformati o irregolari dal contenitore di stoccaggio
- Aumentare la pressione dell'aria nel cilindro e verificare la presenza di perdite nella tubazione dell'aria
- Pulire la lente del sensore fotoelettrico oppure sostituire il sensore danneggiato
- Raddrizzare la guida di scorrimento deformata, rinforzare il supporto della cremagliera in acciaio quadrato
6. Motivo in rilievo, texture sfocata e irregolare
Cause principali
- Usura della superficie del rullo di goffratura o accumulo di sporco
- Pressione del cilindro di goffratura non uniforme sui lati sinistro e destro
- La velocità di riavvolgimento oscilla a causa dell'instabilità del convertitore di frequenza
- La deviazione del nastro di carta comporta la mancata goffratura in alcune zone
Soluzioni
- Pulire regolarmente la superficie del rullo di goffratura e riparare la superficie usurata del rullo
- Bilanciare la pressione dei cilindri sinistro e destro dell'unità di goffratura
- Effettuare il debug del convertitore di frequenza VFD per stabilizzare la velocità di funzionamento
- Calibrare il sensore di correzione della deviazione della carta
7. Guasto al sistema di controllo CNC, PLC e touch screen
Cause principali
- Polvere e frammenti di carta che penetrano nell'armadio di controllo del PLC, cortocircuito
- Cablaggio del touch screen allentato o danneggiato
- Effetti della sovratensione sul regolatore in assenza di stabilizzatore di tensione
- Perdita dei parametri del programma a seguito di un'interruzione di corrente
Soluzioni
- Pulire settimanalmente l'armadio di comando e dotarlo di una porta antipolvere
- Ricollegare i cavi allentati, sostituire i cavi del touch screen danneggiati
- Installare uno stabilizzatore di tensione industriale per l'intera linea di produzione
- Salvare il file di backup del programma dei parametri sul computer per un ripristino rapido
8. Vibrazioni anomale e rumore di funzionamento eccessivo
Cause principali
- I bulloni di fissaggio della base del cuscinetto in ghisa massiccia si sono allentati
- Mancanza di olio lubrificante nei cuscinetti o usura dei cuscinetti
- Meccanismo di regolazione quadrato in acciaio deformato da un carico pesante
- Rotazione sbilanciata del rotolo principale jumbo
Soluzioni
- Serrare tutti i bulloni fissi del telaio della base del cuscinetto della lama perforatrice
- Ogni mese, rabboccare con lubrificante per uso alimentare tutti i cuscinetti a rotolamento
- Struttura rinforzata della testata in acciaio quadrato deformato
- Bilanciare il rotolo jumbo prima di installarlo sul supporto di svolgimento
9. Consigli per la manutenzione quotidiana volti a ridurre il tasso di guasti del riavvolgitore
- Lubrificare tutti i cuscinetti, gli alberi e le parti mobili dei cilindri ogni 8 ore di lavoro
- Pulire quotidianamente il sistema di spruzzatura della colla, la lama di rifilatura e il rullo di goffratura prima di spegnere la macchina
- Rimuovere i frammenti di carta presenti all'interno dell'armadio elettrico del PLC per evitare guasti ai circuiti
- Controllare ogni mattina la pressione del compressore d'aria e la presenza di perdite nella tubazione dell'aria
- Eseguire mensilmente il backup di tutti i parametri di produzione del PLC per evitare la perdita dei dati
- Controllare settimanalmente la struttura in profilato a U e la testata in acciaio quadrato per verificare che non vi siano bulloni allentati
10. Domande frequenti su Macchina per la produzione di carta igienica Malfunzionamenti
Domanda 1: Perché i rotoli di carta igienica finiti si allentano alcuni giorni dopo la produzione?
R: Il motivo principale è il riavvolgimento a tensione unica senza il programma di tensione segmentata (stretta-allentata) del PLC. Per risolvere il problema della separazione del nucleo, è necessario aggiornare o attivare la funzione di tensione segmentata sul touch screen.
Domanda 2: La carta si strappa spesso durante il riavvolgimento ad alta velocità; come risolvere rapidamente il problema?
A: Controllare innanzitutto la presenza di bave sulla lama perforatrice e l'attrito sull'albero di inserimento della carta; quindi abbassare il valore della tensione di riavvolgimento sull'HMI e ridurre la pressione di goffratura per la carta velina sottile.
Domanda 3: La macchina non riesce ad alimentare automaticamente i tubi di carta; quali componenti devono essere controllati?
A: Controllare tre componenti fondamentali: la pressione del cilindro pneumatico di alimentazione del tubo, il sensore fotoelettrico di posizione del tubo e l'eventuale deformazione della guida di scorrimento del tubo di carta.
Domanda 4: Il touch screen non risponde dopo un'interruzione di corrente; il PLC è guasto?
A: Di solito si tratta di perdita di parametri o di cavi allentati. Caricare nuovamente il programma di backup del PLC, quindi controllare il cablaggio di alimentazione del touch screen; solo in rari casi si tratta di un danno all'hardware del controller.
11. Assistenza post-vendita professionale da parte di MACCHINA NRC
Se dovessero verificarsi guasti complessi al riavvolgitore della carta igienica che non possono essere risolti con la manutenzione quotidiana, contattate in qualsiasi momento il team tecnico di NRC MACHINE:
Cellulare/WhatsApp: +86 15254213289
E-mail: james@nrcmachine.com
Sito web ufficiale: https://nrcmachine.com
Forniamo assistenza tecnica online 24 ore su 24 per il debug dei PLC, la fornitura di pezzi di ricambio e un servizio di manutenzione in loco all'estero per tutti gli acquirenti di linee di produzione di carta igienica.