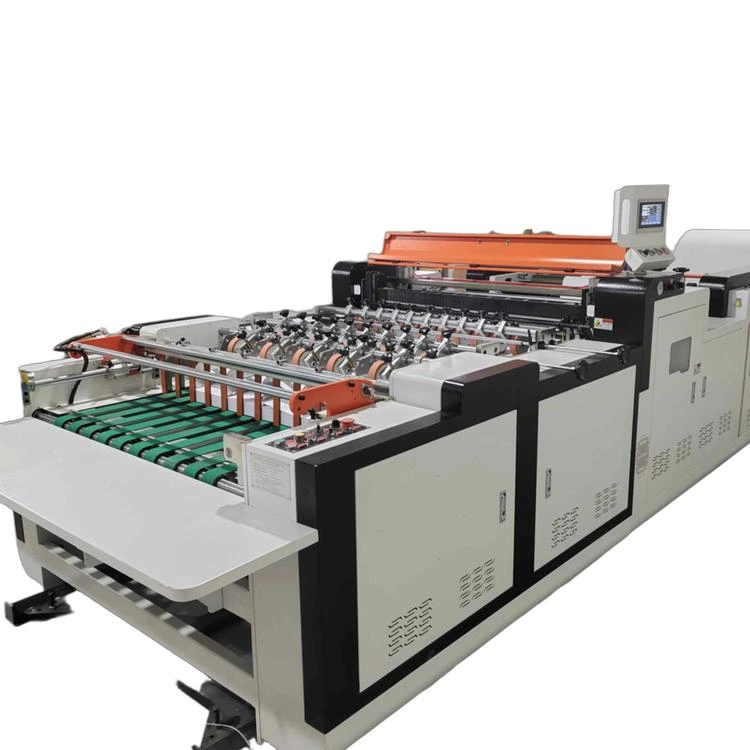
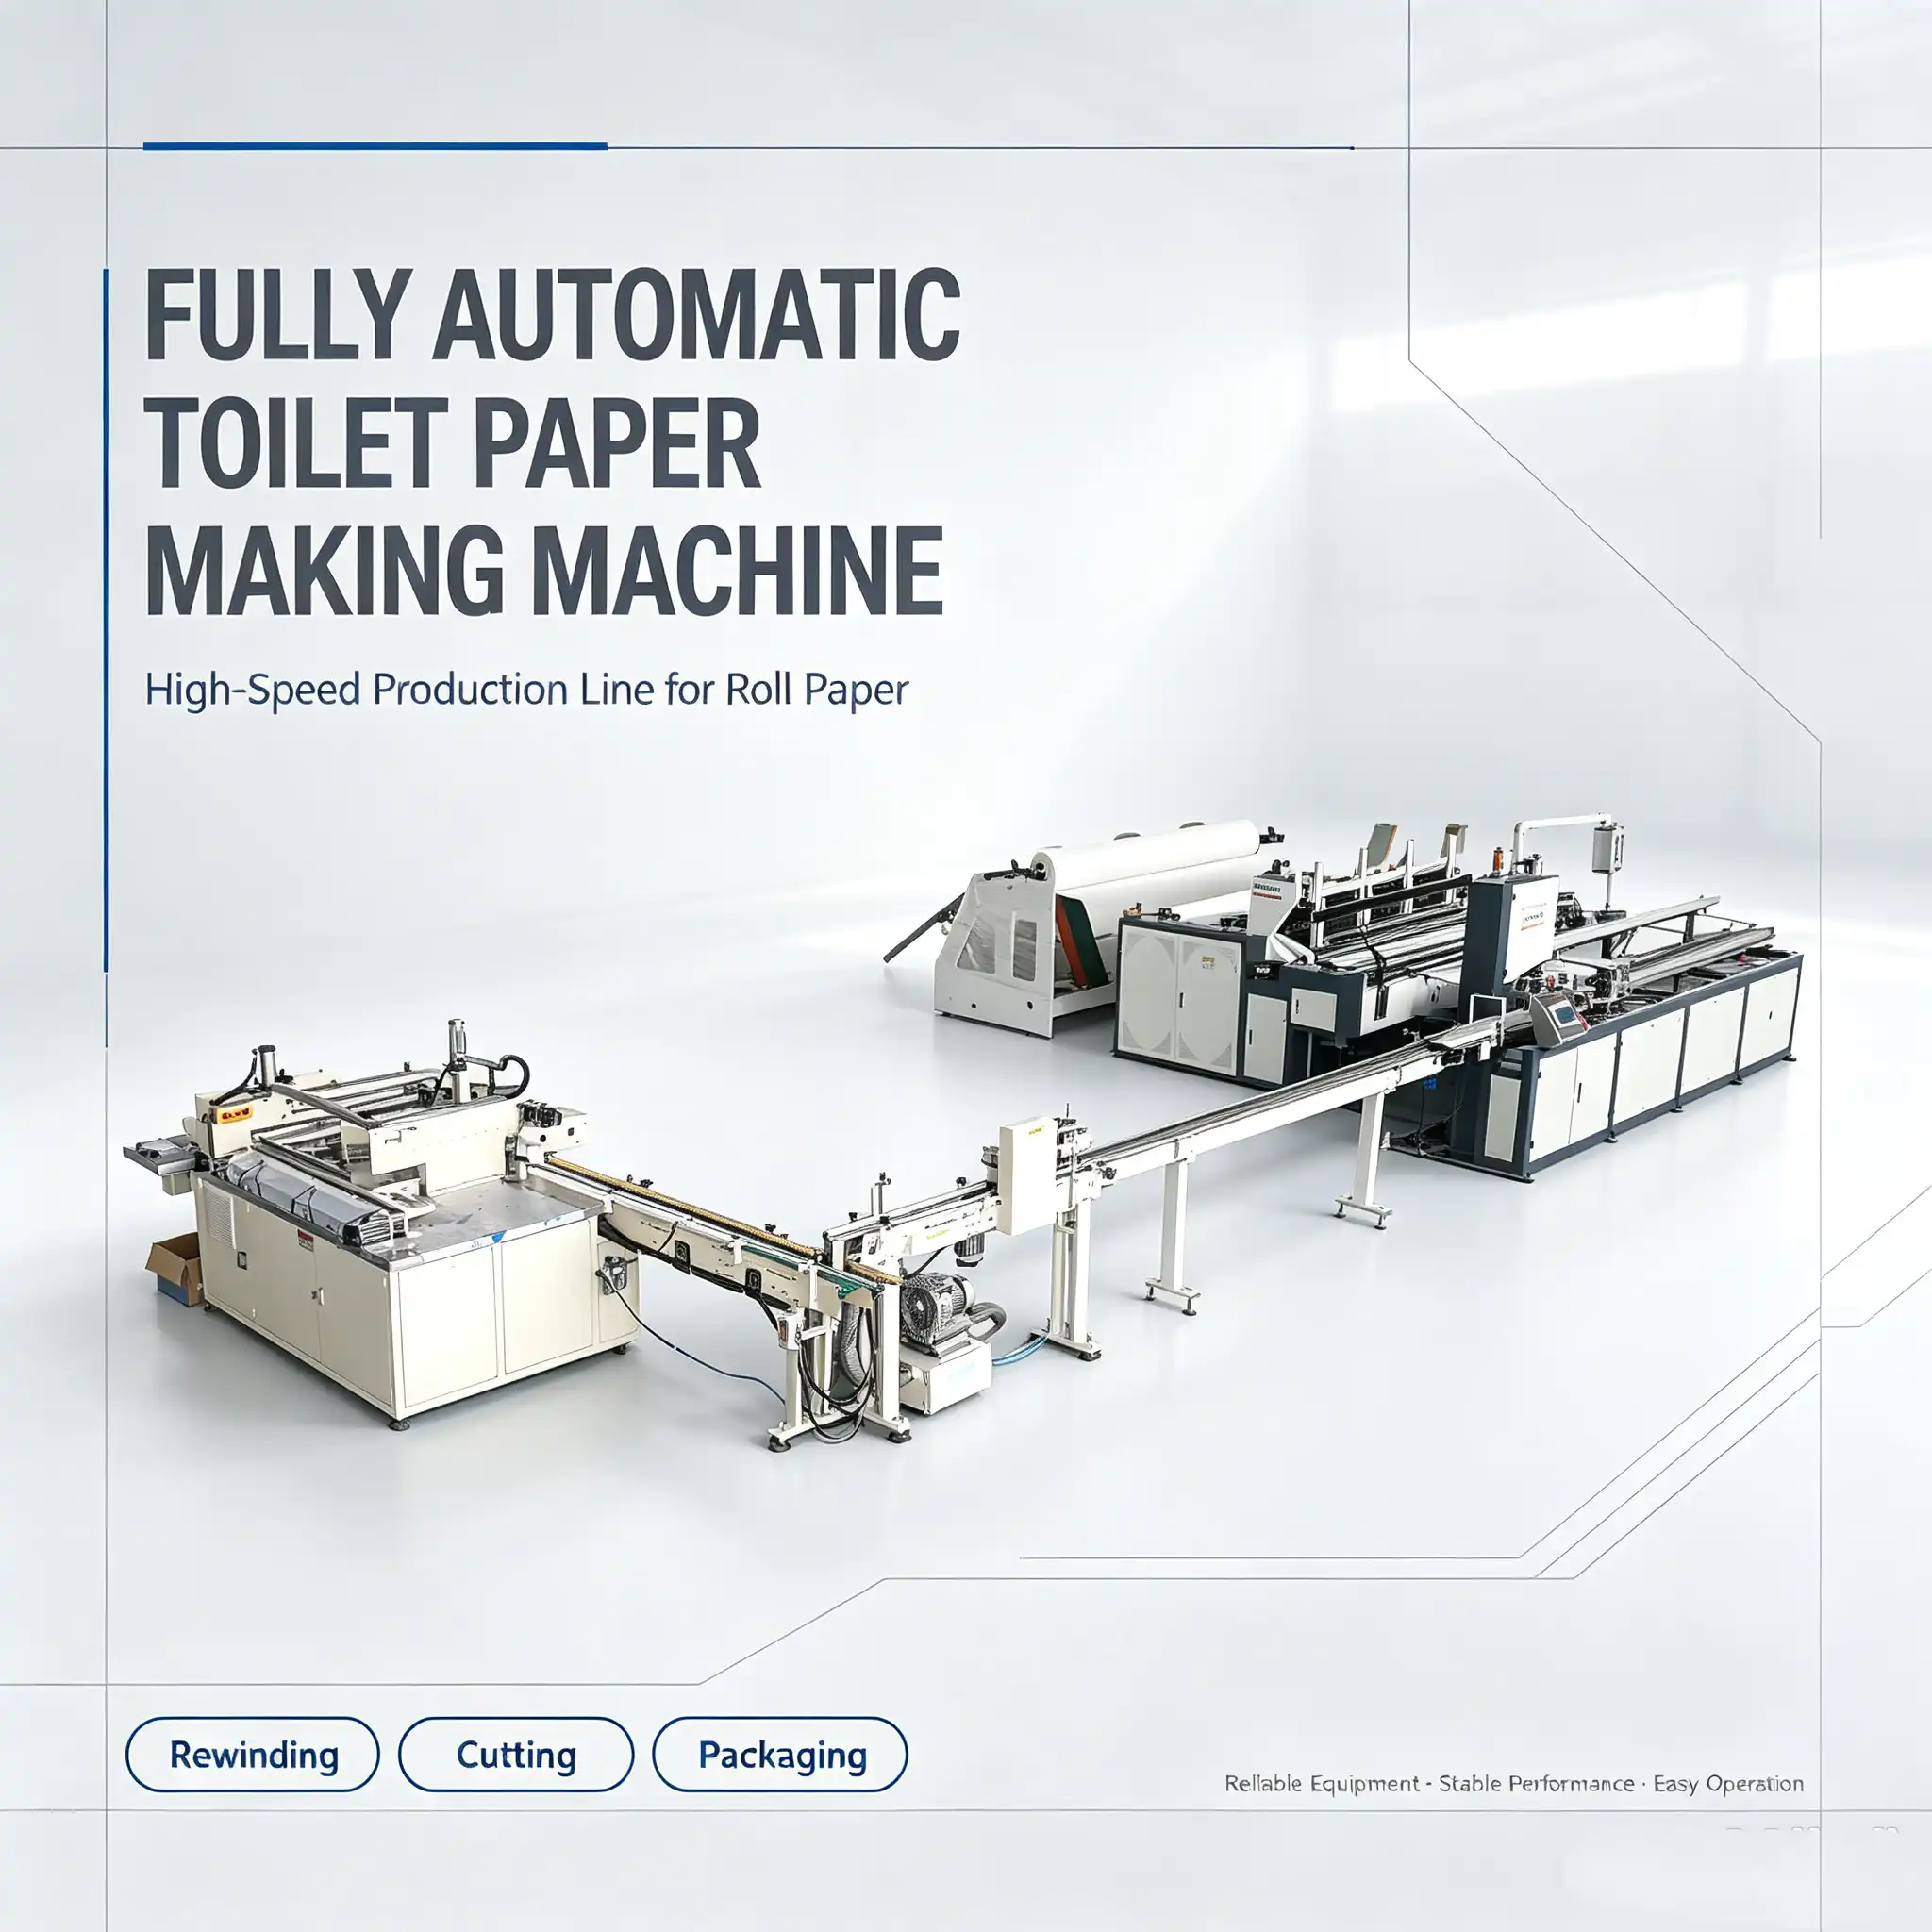
Các sự cố thường gặp, nguyên nhân và cách khắc phục sự cố của máy sản xuất giấy vệ sinh
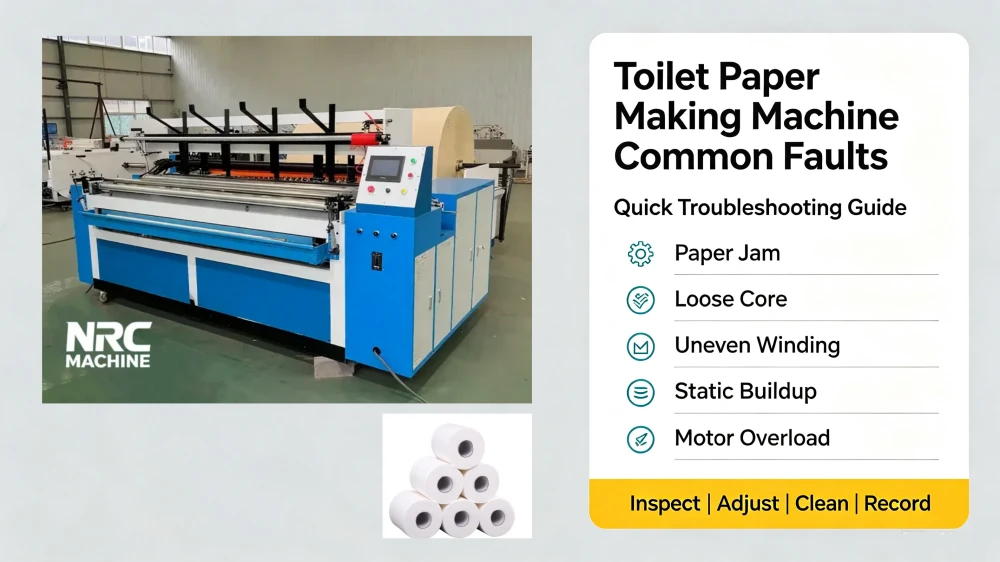
1. Tình trạng rách giấy trong quá trình cuộn lại
Các nguyên nhân chính
- Tham số lực căng được cài đặt không ổn định trên màn hình cảm ứng PLC; lực kéo cuộn giấy quá mạnh
- Các gờ trên lưỡi dao đục lỗ và các cạnh sắc nhọn làm xước giấy lụa
- Kháng lực tháo cuộn không đồng đều của cuộn jumbo vật liệu gốc
- Trục dẫn giấy bị rỉ sét hoặc biến dạng, gây ra vết xước do ma sát của giấy
- Giấy lụa mỏng có trọng lượng thấp với độ sâu dập nổi quá mức
Giải pháp
- Điều chỉnh chức năng điều khiển độ căng của PLC sang chế độ “căng trước, nới lỏng sau”
- Lưỡi cắt đục lỗ của Ba Lan, dùng để thay thế bộ dao đã mòn
- Bơm dầu cho ổ trục giá đỡ tháo lò xo, kiểm tra áp suất khí trong xi lanh
- Mài hoặc thay thế trục ren giấy bằng thép liền mạch bị rỉ sét
- Giảm áp lực dập nổi đối với giấy nền nhẹ
2. Lõi giấy bị lỏng và hiện tượng bong tróc cuộn giấy sau khi bảo quản
Các nguyên nhân chính
- Độ căng không đổi duy nhất mà không có hệ thống điều khiển độ căng PLC theo từng đoạn
- Lượng keo phun ở phần đuôi không đủ
- Đường kính trong của ống giấy không khớp với trục cuộn
- Sự cố hệ thống phanh điện tử, tốc độ cuộn lại không ổn định
Giải pháp
- Kích hoạt chương trình căng dây theo từng đoạn trên bộ điều khiển PLC CNC
- Hiệu chỉnh vòi phun keo để đảm bảo lớp keo được phủ đều
- Tùy chỉnh trục ống giấy phù hợp với kích thước lõi giấy của bạn
- Kiểm tra bộ biến tần và cảm biến phanh điện tử
3. Cắt mép không đều, các cạnh cuộn bị xù xì
Các nguyên nhân chính
- Dao cắt bị cùn hoặc lắp đặt bị lệch
- Tải lệch trục cuộn jumbo chính lên giá đỡ tháo cuộn
- Đế ổ trục bằng gang đúc nguyên khối bị lỏng, dao đục lỗ bị rung lắc
- Lỗi đồng bộ hóa giữa chương trình PLC cắt và tua lại
Giải pháp
- Mài sắc hoặc thay thế lưỡi cắt, hiệu chỉnh vị trí ngang của dao cắt
- Điều chỉnh lại vị trí các cuộn giấy cỡ lớn, sửa chữa chốt khóa của giá đỡ cuộn giấy có thể tháo rời
- Siết chặt tất cả các bu-lông cố định đế ổ trục bằng gang
- Đặt lại thông số đồng bộ của PLC cho quá trình cắt mép và dán keo
4. Không niêm phong được phần đuôi, thiếu phần đuôi giấy dài 10–20 mm
Các nguyên nhân chính
- Bơm keo bị tắc, vòi phun bị nghẹt
- Rối loạn đồng bộ hóa PLC trong quy trình cắt, dán và hàn kín
- Áp suất xi lanh khí không đủ để ép phần đuôi
- Van điện từ của bình xịt keo bị mòn
Giải pháp
- Hàng ngày, hãy làm sạch đường ống dẫn keo và các vòi phun để tránh tình trạng keo đông cứng gây tắc nghẽn
- Điều chỉnh lại các thông số hoạt động đồng bộ của HMI
- Điều chỉnh áp suất đầu ra của máy nén khí về mức tiêu chuẩn 0,6–0,8 MPa
- Thay thế van điện từ điều khiển keo đã cũ
5. Sự cố hệ thống thả ống giấy tự động
Các nguyên nhân chính
- Thùng chứa bằng ống giấy bị kẹt do các ống các-tông bị biến dạng
- Thiếu áp suất khí trong xi lanh cấp thức ăn qua ống
- Lỗi cảm biến PLC trong quá trình phát hiện vị trí ống
- Thanh trượt ống bị biến dạng do rung động kéo dài
Giải pháp
- Loại bỏ các ống giấy bị biến dạng bất thường khỏi thùng chứa
- Tăng áp suất khí trong xi-lanh và kiểm tra rò rỉ trên đường ống dẫn khí
- Vệ sinh thấu kính của cảm biến quang điện hoặc thay thế cảm biến bị hỏng
- Nắn thẳng thanh trượt bị biến dạng, gia cố giá đỡ bằng thép hình vuông
6. Hoa văn dập nổi với kết cấu mờ và không đều
Các nguyên nhân chính
- Mòn bề mặt trục dập nổi hoặc tích tụ bụi bẩn
- Áp suất của trục dập nổi không đồng đều giữa hai bên trái và phải
- Tốc độ tua lại dao động do bộ biến tần không ổn định
- Sự lệch của dải giấy dẫn đến việc thiếu một phần hoa văn dập nổi
Giải pháp
- Thường xuyên làm sạch bề mặt trục dập nổi, sửa chữa bề mặt trục bị mòn
- Cân bằng áp suất xi lanh trái-phải của bộ phận dập nổi
- Kiểm tra và khắc phục sự cố bộ biến tần VFD để ổn định tốc độ vận hành
- Hiệu chuẩn cảm biến hiệu chỉnh độ lệch giấy
7. Sự cố hệ thống điều khiển CNC, PLC và màn hình cảm ứng
Các nguyên nhân chính
- Bụi, mảnh giấy lọt vào tủ điều khiển PLC, gây chập mạch
- Dây nối màn hình cảm ứng bị lỏng hoặc hư hỏng
- Ảnh hưởng của điện áp quá tải đối với bộ điều khiển không có bộ ổn áp
- Tham số chương trình bị mất sau khi mất điện
Giải pháp
- Vệ sinh tủ điều khiển hàng tuần, lắp đặt cửa tủ chống bụi
- Nối lại các dây điện bị lỏng, thay thế các dây cáp màn hình cảm ứng bị hỏng
- Lắp đặt bộ ổn áp công nghiệp cho toàn bộ dây chuyền sản xuất
- Lưu tệp sao lưu chương trình tham số vào máy tính để phục hồi nhanh chóng
8. Rung động bất thường và tiếng ồn lớn khi vận hành
Các nguyên nhân chính
- Các bu-lông cố định đế ổ trục bằng gang đúc nguyên khối bị lỏng
- Vòng bi thiếu dầu bôi trơn hoặc vòng bi bị mòn
- Đầu máy bằng thép hình vuông bị biến dạng do chịu tải trọng lớn
- Sự mất cân bằng trong quá trình xoay cuộn giấy gốc cỡ lớn
Giải pháp
- Siết chặt tất cả các bu-lông cố định của khung đế ổ trục dao đục lỗ
- Hàng tháng, hãy bôi chất bôi trơn đạt tiêu chuẩn thực phẩm vào tất cả các ổ bi lăn
- Củng cố kết cấu đầu máy bằng thép vuông uốn cong
- Cân bằng cuộn giấy cỡ lớn trước khi lắp đặt lên giá tháo cuộn
9. Các mẹo bảo trì hàng ngày để giảm tỷ lệ hỏng hóc của máy cuộn lại
- Bôi trơn tất cả các ổ trục, trục và các bộ phận chuyển động của xi lanh sau mỗi 8 giờ làm việc
- Hàng ngày, trước khi tắt máy, hãy vệ sinh hệ thống phun keo, dao cắt và trục dập nổi
- Dọn sạch các mảnh giấy vụn bên trong tủ điện PLC để tránh sự cố mạch điện
- Mỗi sáng, hãy kiểm tra áp suất máy nén khí và tình trạng rò rỉ trên đường ống dẫn khí
- Hàng tháng, hãy sao lưu tất cả các thông số sản xuất của PLC để tránh mất dữ liệu
- Hàng tuần, kiểm tra giá đỡ bằng thép hình chữ U và đầu thép vuông để phát hiện các bu-lông bị lỏng
10. Các câu hỏi thường gặp về Máy sản xuất giấy vệ sinh Sự cố
Câu hỏi 1: Tại sao cuộn giấy vệ sinh đã hoàn thiện lại bị lỏng ra vài ngày sau khi sản xuất?
A: Nguyên nhân chính là do cuộn lại với độ căng đơn nhất mà không có chương trình điều chỉnh độ căng theo từng đoạn (chặt - lỏng) của PLC. Hãy nâng cấp hoặc kích hoạt chức năng điều chỉnh độ căng theo từng đoạn trên màn hình cảm ứng để khắc phục hiện tượng tách lõi.
Câu hỏi 2: Giấy thường xuyên bị rách trong quá trình cuộn lại ở tốc độ cao, làm thế nào để khắc phục nhanh chóng?
A: Trước tiên, hãy kiểm tra các gờ trên dao đục lỗ và độ ma sát của trục dẫn giấy; sau đó, giảm giá trị lực căng cuộn lại trên HMI và giảm áp lực dập nổi đối với giấy lụa mỏng.
Câu hỏi 3: Máy không thể tự động nạp ống giấy, cần kiểm tra những bộ phận nào?
A: Kiểm tra ba bộ phận chính: áp suất xi lanh khí cấp liệu ống, cảm biến quang điện vị trí ống và tình trạng biến dạng của thanh trượt ống giấy.
Câu hỏi 4: Màn hình cảm ứng không phản hồi sau khi mất điện, liệu PLC có bị hỏng không?
A: Chủ yếu là do mất thông số hoặc dây nối lỏng. Trước tiên, hãy tải lại chương trình PLC dự phòng, sau đó kiểm tra dây nguồn của màn hình cảm ứng; hiếm khi xảy ra hư hỏng phần cứng bộ điều khiển.
11. Dịch vụ hỗ trợ sau bán hàng chuyên nghiệp từ MÁY NRC
Nếu bạn gặp phải các sự cố phức tạp liên quan đến bộ cuộn lại giấy vệ sinh mà không thể khắc phục bằng các biện pháp bảo trì hàng ngày, hãy liên hệ với đội ngũ kỹ thuật của NRC MACHINE bất cứ lúc nào:
Điện thoại di động/WhatsApp: +86 15254213289
Email: james@nrcmachine.com
Trang web chính thức: https://nrcmachine.com
Chúng tôi cung cấp dịch vụ gỡ lỗi PLC từ xa trực tuyến 24 giờ, cung cấp phụ tùng thay thế và dịch vụ bảo trì tại chỗ ở nước ngoài cho tất cả các khách hàng mua dây chuyền sản xuất giấy vệ sinh.