Averías habituales, causas y solución de problemas de las máquinas de fabricación de papel higiénico
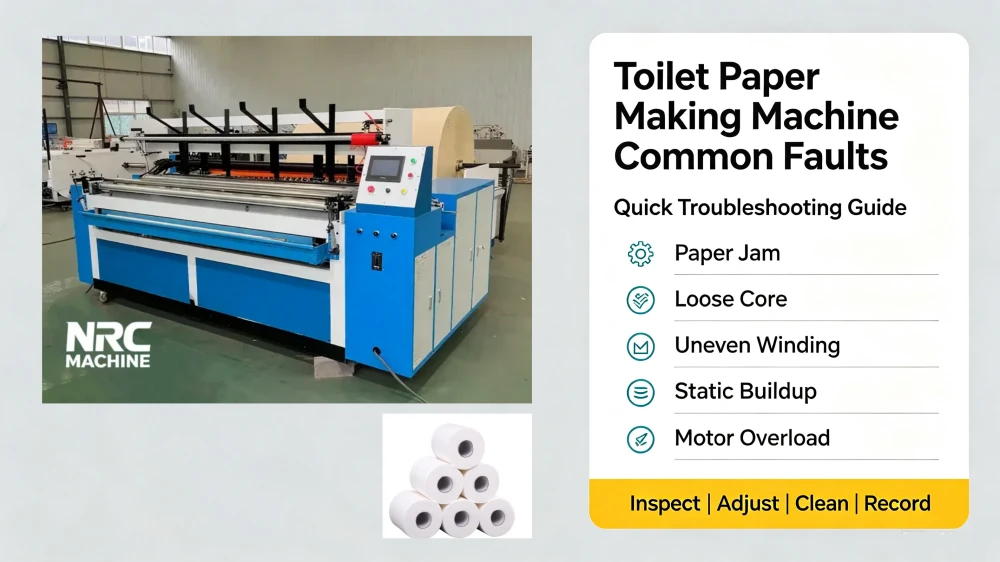
1. Rotura del papel durante el rebobinado
Causas principales
- Parámetro de tensión inestable configurado en la pantalla táctil del PLC; fuerza de tracción de la banda de papel demasiado elevada
- Las rebabas de la cuchilla perforadora y los bordes afilados rayan el papel de seda
- Resistencia desigual al desenrollado de un rollo gigante de tejido original
- El eje de alimentación del papel está oxidado o deformado, lo que provoca arañazos por fricción del papel
- Papel de seda fino y de bajo gramaje con una profundidad de relieve excesiva
Soluciones
- Ajusta el control de tensión del PLC al modo “primero apretar, luego aflojar”.
- Afilar las cuchillas de corte y perforación; sustituir los juegos de cuchillas desgastados
- Rellenar el cojinete del soporte de desenrollado y comprobar la presión de aire del cilindro
- Lijar o sustituir el eje de acero sin costura con rosca de papel que esté oxidado
- Reducir la presión de gofrado en el caso de papel base ligero
2. Desprendimiento del núcleo de papel suelto y del rollo tras el almacenamiento
Causas principales
- Tensión constante única sin control de tensión por segmentos mediante PLC
- Volumen insuficiente de pulverización de cola en la cola
- Desajuste entre el diámetro interior del tubo de papel y el mandril de bobinado
- Fallo del freno electrónico, velocidad de rebobinado inestable
Soluciones
- Activar el programa de tensión segmentada en el controlador PLC del CNC
- Calibra la boquilla pulverizadora de cola para garantizar una capa uniforme de adhesivo
- Personaliza el mandril del tubo de papel según el tamaño de tu núcleo de papel
- Revisar el variador de frecuencia y el sensor del freno electrónico
3. Recorte irregular de los bordes, lados irregulares del rollo
Causas principales
- Cuchilla de recorte roma o colocada de forma inclinada
- Carga descentrada del rollo jumbo principal en el bastidor de desenrollado
- La base del cojinete, de hierro fundido macizo, está suelta y la cuchilla perforadora vibra
- Error de sincronización entre el programa del PLC de recorte y el de rebobinado
Soluciones
- Afilar o sustituir las cuchillas de recorte; calibrar la posición horizontal de la cortadora
- Volver a colocar los rollos gigantes y arreglar el cierre de la rejilla de desenrollado desmontable
- Aprieta todos los pernos de fijación de la base del cojinete de hierro fundido.
- Restablecer el parámetro síncrono del PLC para el recorte de bordes y el encolado
4. Sellado del extremo defectuoso; falta un extremo de papel de entre 10 y 20 mm
Causas principales
- Bomba de pegamento atascada, boquilla obstruida
- Desajuste de sincronización del PLC en el proceso de recorte, encolado y sellado
- La presión del cilindro neumático es insuficiente para el prensado de la cola
- Válvula solenoide del spray de pegamento desgastada
Soluciones
- Limpia a diario la tubería de pegamento y las boquillas pulverizadoras para evitar obstrucciones causadas por el pegamento solidificado.
- Recalibrar los parámetros de funcionamiento síncrono de la interfaz hombre-máquina (HMI)
- Ajusta la presión de salida del compresor de aire al valor estándar de 0,6-0,8 MPa.
- Sustituir la válvula solenoide de control de pegamento, que está desgastada
5. Fallo en el sistema automático de suelta de tubos de papel
Causas principales
- Contenedor de almacenamiento de tubos de papel atascado por tubos de cartón deformados
- Falta de presión de aire en el cilindro de alimentación por tubo
- Fallo del sensor del PLC para la detección de la posición del tubo
- Guía de deslizamiento tubular deformada por la vibración prolongada
Soluciones
- Retirar los tubos de papel deformados o con irregularidades del contenedor de almacenamiento
- Aumenta la presión de aire del cilindro y comprueba si hay fugas en la tubería de aire
- Limpia la lente del sensor fotoeléctrico o sustituye el sensor si está dañado.
- Enderezar el carril deslizante deformado y reforzar el soporte de la cremallera de acero cuadrada
6. Patrón en relieve con textura difusa y irregular
Causas principales
- Desgaste de la superficie del rodillo de gofrado o acumulación de suciedad
- La presión del cilindro de gofrado no es uniforme en los lados izquierdo y derecho
- La velocidad de rebobinado varía debido a la inestabilidad del convertidor de frecuencia
- La desviación de la banda de papel provoca que falte parte del relieve
Soluciones
- Limpia con regularidad la superficie del rodillo de estampado y repara la superficie desgastada del rodillo.
- Equilibrar la presión de los cilindros izquierdo y derecho de la unidad de estampado
- Realizar la puesta a punto del convertidor de frecuencia VFD para estabilizar la velocidad de funcionamiento
- Calibrar el sensor de corrección de la desviación del papel
7. Fallo del control CNC, del PLC y de la pantalla táctil
Causas principales
- Polvo y trozos de papel que se cuelan en el armario de control del PLC, cortocircuito
- El cableado de la pantalla táctil está suelto o dañado
- Efecto de la sobretensión en un regulador sin estabilizador de tensión
- Pérdida de los parámetros del programa tras un corte de corriente
Soluciones
- Limpia el armario de control una vez a la semana y instala una puerta antipolvo en el armario.
- Vuelve a conectar los cables sueltos y sustituye los cables de la pantalla táctil que estén rotos
- Instalar un estabilizador de tensión industrial para toda la línea de producción
- Guarda el archivo de copia de seguridad del programa de parámetros en el ordenador para poder recuperarlo rápidamente
8. Vibraciones anormales y ruido de funcionamiento elevado
Causas principales
- Se han aflojado los pernos de fijación de la base del cojinete de hierro fundido macizo
- Falta de aceite lubricante en el rodamiento o desgaste del rodamiento
- Clavija de acero cuadrada deformada por una carga pesada
- Rotación desequilibrada del rollo principal jumbo
Soluciones
- Aprieta todos los pernos fijos del bastidor de la base del cojinete de la cuchilla perforadora.
- Rellena mensualmente todos los rodamientos con lubricante apto para uso alimentario.
- Estructura de la cabeza de máquina de acero cuadrado deformado reforzado
- Equilibra el rollo gigante antes de colocarlo en el soporte de desenrollado
9. Consejos de mantenimiento diario para reducir la tasa de averías de la rebobinadora
- Lubricar todos los cojinetes, ejes y piezas móviles del cilindro cada 8 horas de trabajo.
- Limpiar diariamente el sistema de pulverización de cola, la cuchilla de recorte y el rodillo de estampado antes de apagar la máquina.
- Retira los restos de papel del interior del armario eléctrico del PLC para evitar fallos en los circuitos.
- Comprueba cada mañana la presión del compresor de aire y si hay fugas en la tubería de aire.
- Realiza una copia de seguridad mensual de todos los parámetros de producción del PLC para evitar la pérdida de datos.
- Revisa semanalmente la estructura de perfil en U y el cabezal de perfil cuadrado para comprobar que no haya tornillos sueltos.
10. Preguntas frecuentes sobre Máquinas para hacer papel higiénico Averías
P1: ¿Por qué los rollos de papel higiénico terminados se aflojan varios días después de su fabricación?
R: La causa principal es el rebobinado con tensión única, sin el programa de tensión segmentada (apretada-suelta) del PLC. Actualice o active la función de tensión segmentada en la pantalla táctil para solucionar la separación del núcleo.
Pregunta 2: El papel se rompe con frecuencia durante el rebobinado a alta velocidad, ¿cómo se puede solucionar rápidamente?
R: En primer lugar, comprueba si hay rebabas en la cuchilla perforadora y la fricción en el eje de alimentación del papel; a continuación, reduce el valor de tensión de rebobinado en la interfaz HMI y disminuye la presión de gofrado para el papel de seda fino.
Pregunta 3: La máquina no puede alimentar automáticamente los tubos de papel, ¿qué piezas hay que revisar?
R: Comprueba tres elementos fundamentales: la presión del cilindro neumático de alimentación de tubos, el sensor fotoeléctrico de posición del tubo y la deformación del carril de deslizamiento del tubo de papel.
Pregunta 4: La pantalla táctil no responde tras un corte de corriente, ¿se ha estropeado el PLC?
R: En la mayoría de los casos se debe a la pérdida de parámetros o a un cableado suelto. Vuelve a cargar primero el programa de respaldo del PLC y, a continuación, comprueba el cableado de alimentación de la pantalla táctil; rara vez se trata de un daño en el hardware del controlador.
11. Servicio posventa profesional de NRC MACHINE
Si se encuentra con averías complejas en el rebobinador de papel higiénico que no se puedan solucionar con el mantenimiento diario, póngase en contacto con el equipo técnico de NRC MACHINE en cualquier momento:
Móvil/WhatsApp: +86 15254213289
Correo electrónico: james@nrcmachine.com
Página web oficial: https://nrcmachine.com
Ofrecemos servicios de depuración remota en línea de PLC las 24 horas del día, suministro de piezas de recambio y servicio de mantenimiento in situ en el extranjero para todos los compradores de líneas de producción de papel higiénico.