Typowe usterki maszyn do produkcji papieru toaletowego, ich przyczyny i sposoby usuwania
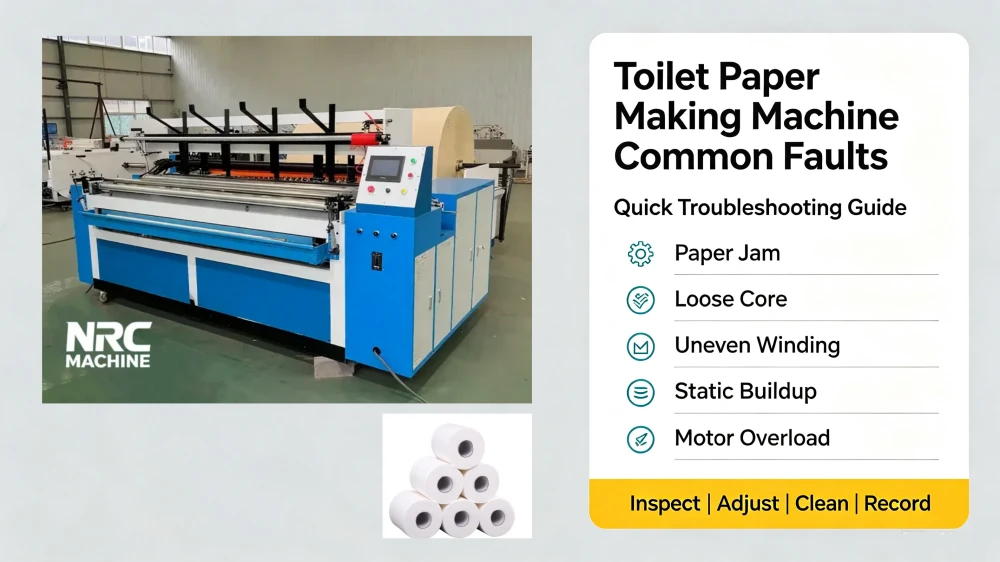
1. Pęknięcie papieru podczas przewijania
Główne przyczyny
- Na ekranie dotykowym sterownika PLC ustawiono niestabilny parametr napięcia; siła naciągu wstęgi papieru jest zbyt duża
- Zadziory na nożu perforującym i ostre krawędzie rysują bibułkę
- Nierównomierny opór rozwijania się jumbo-rolki materiału macierzystego
- Wałek do podawania papieru zardzewiał lub uległ odkształceniu, co spowodowało zarysowania wynikające z tarcia papieru
- Cienki papier bibułkowy o niskiej gramaturze z nadmierną głębokością tłoczenia
Rozwiązania
- Ustaw sterowanie napięciem w sterowniku PLC w trybie “najpierw mocno, potem luźniej”
- Polskie ostrza do cięcia perforacyjnego – wymiana zużytych zestawów noży
- Uzupełnić płyn w łożysku stojaka rozwijającego, sprawdzić ciśnienie powietrza w cylindrze
- Zeszlifować lub wymienić zardzewiały bezszwowy stalowy wałek z gwintem papierowym
- Zmniejsz nacisk tłoczenia w przypadku lekkiego papieru bazowego
2. Rozluźnienie rdzenia papierowego i rozwarstwienie rolki po przechowywaniu
Główne przyczyny
- Jednolite, stałe napięcie bez segmentowej regulacji napięcia za pomocą sterownika PLC
- Niewystarczająca objętość rozpylanego kleju w części ogonowej
- Niezgodność średnicy wewnętrznej tekturowej tuby z trzpieniem nawijającym
- Awaria układu elektronicznego hamulca, niestabilna prędkość przewijania
Rozwiązania
- Włącz program napinania segmentowego w sterowniku PLC maszyny CNC
- Należy wyregulować dyszę rozpylającą klej, aby zapewnić równomierną warstwę kleju
- Dostosuj trzpień do tuby papierowej do rozmiaru rdzenia papierowego
- Sprawdzić przetwornicę częstotliwości oraz czujnik hamulca elektronicznego
3. Nierówne przycięcie krawędzi, postrzępione boki rolki
Główne przyczyny
- Tępe ostrze lub przekrzywiony montaż noża do przycinania
- Równoważenie obciążenia rolki typu jumbo na stojaku odwijającym
- Luźna podstawa łożyska z litego żeliwa, drgania noża perforującego
- Błąd synchronizacji między programem sterownika PLC odpowiedzialnym za przycinanie a programem odpowiedzialnym za przewijanie
Rozwiązania
- Naostrzyć lub wymienić ostrza przycinające, wyregulować poziome położenie noża
- Zmienić położenie rolek typu jumbo, naprawić blokadę rozwijacza z możliwością demontażu
- Dokręć wszystkie śruby mocujące żeliwną podstawę łożyska
- Zresetuj parametr synchronizacji sterownika PLC dla przycinania krawędzi i klejenia
4. Nieprawidłowe uszczelnienie końcówki, brakuje 10–20 mm papierowej końcówki
Główne przyczyny
- Zatkana pompa kleju, zatkanie dyszy
- Zakłócenie synchronizacji sterownika PLC w procesie przycinania, klejenia i zgrzewania
- Ciśnienie w siłowniku pneumatycznym jest niewystarczające do dociskania ogona
- Zużyty zawór elektromagnetyczny do kleju w sprayu
Rozwiązania
- Codziennie należy czyścić przewód kleju i dysze rozpylające, aby zapobiec zatkaniu spowodowanemu zestalonym klejem
- Ponowna kalibracja parametrów pracy synchronicznej interfejsu HMI
- Należy ustawić ciśnienie wyjściowe sprężarki powietrza na standardowy poziom 0,6–0,8 MPa
- Wymiana zużytego elektromagnetycznego zaworu sterującego klejem
5. Usterka automatycznego podawania tekturowych rurek
Główne przyczyny
- Pojemnik do przechowywania z tekturowych rurek zablokowany przez zdeformowane tekturowe rurki
- Niedobór ciśnienia powietrza w cylindrze do podawania rur
- Usterka czujnika sterownika PLC odpowiedzialnego za wykrywanie położenia rury
- Szyna ślizgowa rurowa odkształcona w wyniku długotrwałych drgań
Rozwiązania
- Wyjąć z pojemnika magazynowego nieregularnie zdeformowane tekturowe rurki
- Zwiększyć ciśnienie powietrza w cylindrze i sprawdzić, czy w przewodach powietrznych nie ma wycieków
- Wyczyść soczewkę czujnika fotoelektrycznego lub wymień uszkodzony czujnik
- Wyprostować zdeformowaną szynę prowadzącą, wzmocnić wspornik z profilu stalowego kwadratowego
6. Wzór wytłoczony o rozmytej, nierównej fakturze
Główne przyczyny
- Zużycie powierzchni wałka wytłaczającego lub gromadzenie się zanieczyszczeń
- Nierównomierny nacisk cylindra tłoczącego po lewej i prawej stronie
- Wahania prędkości przewijania spowodowane niestabilną pracą przetwornicy częstotliwości
- Odchylenie wstęgi papieru powoduje brak częściowego tłoczenia
Rozwiązania
- Należy regularnie czyścić powierzchnię wałka tłoczącego oraz naprawiać zużyte powierzchnie wałków
- Wyrównać ciśnienie w cylindrach lewym i prawym zespołu wytłaczającego
- Przeprowadź diagnostykę przetwornicy częstotliwości VFD w celu ustabilizowania prędkości obrotowej
- Kalibracja czujnika korekcji odchylenia papieru
7. Awaria sterowania CNC, PLC i ekranu dotykowego
Główne przyczyny
- Pył i skrawki papieru przedostające się do szafy sterowniczej PLC, zwarcie
- Luźne lub uszkodzone okablowanie ekranu dotykowego
- Wpływ napięcia przeciążeniowego na sterownik bez stabilizatora napięcia
- Utrata parametrów programu po awarii zasilania
Rozwiązania
- Co tydzień należy czyścić szafę sterowniczą oraz zamontować w niej drzwi chroniące przed kurzem
- Podłącz ponownie poluzowane przewody, wymień uszkodzone kable ekranu dotykowego
- Zainstalować przemysłowy stabilizator napięcia dla całej linii produkcyjnej
- Zapisz plik kopii zapasowej programu z parametrami na komputerze, aby umożliwić szybkie przywrócenie
8. Nietypowe drgania i głośny hałas podczas pracy
Główne przyczyny
- Poluzowały się śruby mocujące podstawę łożyska z litego żeliwa
- Brak oleju smarowego w łożysku lub zużycie łożyska
- Kwadratowa stalowa głowica maszyny odkształcona pod wpływem dużego obciążenia
- Nierównomierny obrót dużej rolki macierzystej
Rozwiązania
- Dokręcić wszystkie śruby mocujące ramę podstawy łożyska noża perforującego
- Co miesiąc należy uzupełniać smar przeznaczony do kontaktu z żywnością we wszystkich łożyskach tocznych
- Wzmocnienie konstrukcji głowicy maszyny z profilowanej stali kwadratowej
- Przed zamontowaniem na stojaku odwijającym należy wyważyć rolkę typu jumbo
9. Codzienne wskazówki dotyczące konserwacji mające na celu zmniejszenie liczby awarii nawijarki
- Co 8 godzin roboczych należy nasmarować wszystkie łożyska, wały i ruchome elementy cylindra
- Codziennie przed wyłączeniem maszyny należy wyczyścić układ rozpylania kleju, nóż przycinający oraz wałek wytłaczający
- Należy usunąć resztki papieru z wnętrza szafy elektrycznej sterownika PLC, aby zapobiec awarii obwodów
- Codziennie rano należy sprawdzać ciśnienie w sprężarce powietrza oraz szczelność przewodów powietrznych
- Co miesiąc należy tworzyć kopię zapasową wszystkich parametrów produkcyjnych sterownika PLC, aby uniknąć utraty danych
- Co tydzień należy sprawdzać, czy w regale z profili stalowych i w głowicy z pręta kwadratowego nie ma poluzowanych śrub
10. Najczęściej zadawane pytania dotyczące Maszyna do produkcji papieru toaletowego Usterki
Pytanie 1: Dlaczego gotowe rolki papieru toaletowego rozluźniają się kilka dni po wyprodukowaniu?
O: Główną przyczyną jest przewijanie z jednolitym napięciem bez programu segmentowego regulacji napięcia (luźnego i ciasnego) w sterowniku PLC. Aby rozwiązać problem oddzielania się rdzenia, należy zaktualizować oprogramowanie lub włączyć funkcję segmentowej regulacji napięcia na ekranie dotykowym.
Pytanie 2: Podczas przewijania z dużą prędkością papier często się zrywa – jak szybko to naprawić?
O: Najpierw sprawdź, czy na nożu perforującym nie ma zadziorów oraz czy wałek podający papier nie ociera się; następnie zmniejsz wartość napięcia przewijania na interfejsie HMI i zmniejsz nacisk wytłaczania w przypadku cienkiego papieru bibułkowego.
Pytanie 3: Maszyna nie może automatycznie podawać rurek papierowych – które elementy należy sprawdzić?
O: Należy sprawdzić trzy kluczowe elementy: ciśnienie w siłowniku pneumatycznym podającym rurkę, czujnik fotoelektryczny położenia rurki oraz odkształcenie szyny prowadzącej rurkę papierową.
Pytanie 4: Ekran dotykowy nie reaguje po przerwie w zasilaniu – czy sterownik PLC jest uszkodzony?
O: Najczęściej chodzi o utratę parametrów lub poluzowane połączenia. Najpierw należy ponownie wgrać zapasowy program sterownika PLC, a następnie sprawdzić okablowanie zasilające ekranu dotykowego; rzadko zdarza się uszkodzenie sprzętu sterownika.
11. Profesjonalna obsługa posprzedażowa zapewniana przez NRC MACHINE
Jeśli napotkasz skomplikowane awarie nawijarki papieru toaletowego, których nie da się usunąć w ramach codziennej konserwacji, skontaktuj się w dowolnym momencie z zespołem technicznym firmy NRC MACHINE:
Telefon komórkowy/WhatsApp: +86 15254213289
E-mail: james@nrcmachine.com
Oficjalna strona internetowa: https://nrcmachine.com
Wszystkim nabywcom linii produkcyjnych do produkcji papieru toaletowego zapewniamy całodobowe zdalne debugowanie sterowników PLC przez Internet, dostawę części zamiennych oraz usługi serwisowe na miejscu za granicą.